Producent narzędzi skrawających z węglika: gatunki, proces produkcyjny i ocena dostawcy
News Details
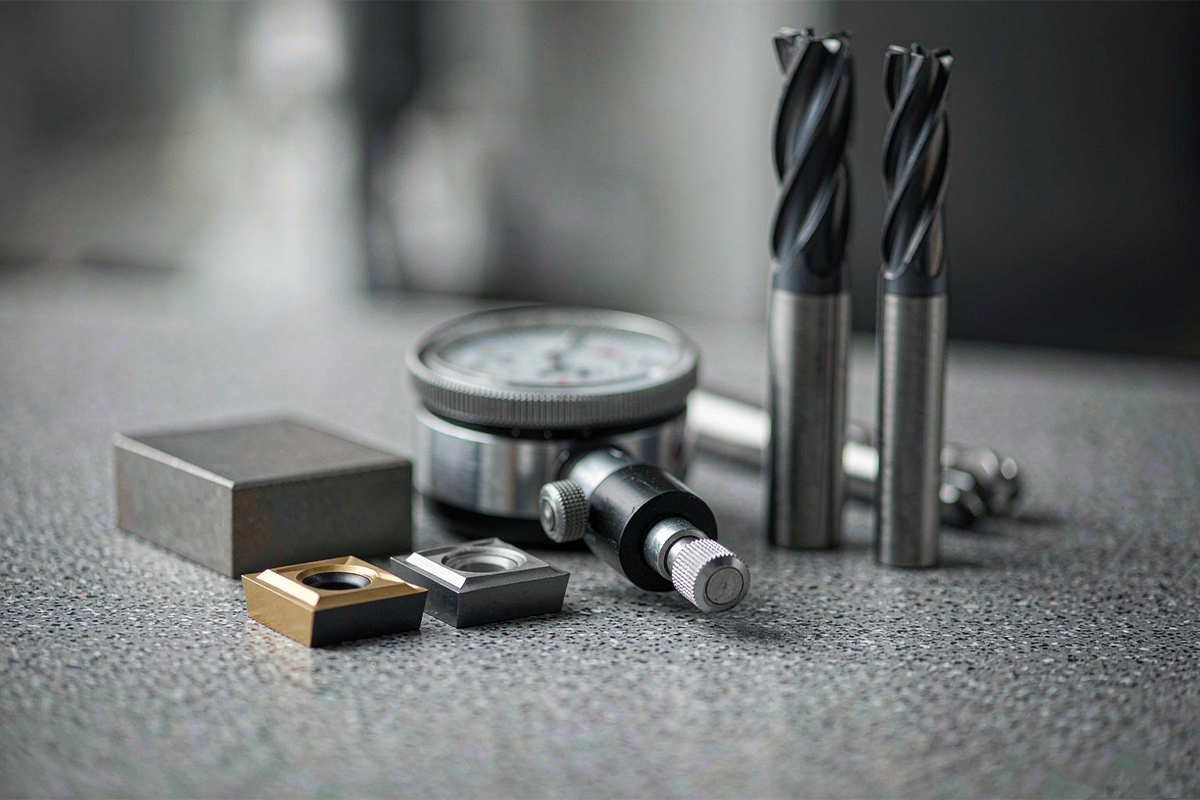
Czym naprawdę zajmuje się producent narzędzi skrawających z węglika spiekanego?
Producent narzędzi skrawających z węglika spiekanego przekształca proszek z węglika wolframu w gotowe narzędzia skrawające: frezy palcowe, wiertła, rozwiertaki, płytki skrawające i narzędzia o specjalnych kształtach, stosowane w obróbce metali, produkcji form, przemyśle motoryzacyjnym i lotniczym. Za tym prostym opisem kryją się dwie zupełnie różne możliwości. Pierwsza to metalurgia proszków — formułowanie, prasowanie i spiekanie podłoża z węglika spiekanego. Druga to precyzyjna produkcja narzędzi — szlifowanie rowków i krawędzi, nakładanie powłok oraz weryfikacja geometrii z tolerancją na poziomie mikrometrów.
Zrozumienie tych możliwości jest ważne dla kupujących, ponieważ nie każdy dostawca wykonuje wszystkie etapy procesu we własnym zakresie. Niektórzy producenci kupują gotowe, spiekanie pręty i koncentrują się na szlifowaniu i powlekaniu; inni kontrolują całą drogę od proszku po gotową krawędź skrawającą. Żaden z tych modeli nie jest automatycznie lepszy, ale podział odpowiedzialności determinuje, kto odpowiada, gdy partia produktów nie spełnia norm — i właśnie w tym artykule pomagamy kupującym to ocenić.
Jak produkuje się narzędzia skrawające z węglika spiekanego?
Proces produkcyjny to dobrze znany proces metalurgii proszków składający się z pięciu etapów.
- Przygotowanie proszku. Proszek z węglika wolframu (WC) miesza się z proszkiem spoiwa kobaltowego (Co) i, w przypadku niektórych gatunków, z małymi dodatkami innych węglików. Mieszankę mieli się na mokro w młynach kulkowych w celu równomiernego rozproszenia, a następnie suszy rozpyłowo, aby uzyskać swobodnie płynące granulki.
- Prasowanie. Sprasowany proszek kształtuje się za pomocą prasowania matrycowego lub prasowania izostatycznego. Na tym etapie sprasowana masa jest krucha — często porównywana do kredy — i nazywana jest sprasowanym surowcem.
- Spiekanie. Sprasowaną masę spieka się w piecach próżniowych lub do prasowania izostatycznego na gorąco (HIP), zazwyczaj w temperaturze około 1350–1500 °C. Kobalt topi się i wiąże ziarna WC, a element kurczy się o około 18–20% w wymiarach liniowych, dlatego kontrola skurczu jest kluczowa dla dokładności wymiarowej.
- Szlifowanie. Spiekanie półfabrykaty, obecnie prawie tak twarde jak diament, szlifuje się na wieloosiowych szlifierkach CNC za pomocą ściernic diamentowych. Określa się tutaj geometrię rowków, kąt natarcia, kąt przyłożenia i bicie; średnice trzonków są zazwyczaj szlifowane z tolerancją h5 lub h6.
- Powlekanie i przygotowanie krawędzi. Cienkie powłoki PVD, zazwyczaj o grubości kilku mikrometrów, nakłada się po honowaniu krawędzi lub innym przygotowaniu krawędzi, aby zwiększyć twardość, odporność na ciepło i właściwości antyprzyczepne.
Każdy etap zwiększa wartość produktu, ale może też wprowadzić odchylenia. Dlatego kupujący oceniają producenta nie tylko na podstawie gotowego narzędzia, ale także na tego, jak każdy etap jest kontrolowany.
Gatunki węglika wolframu: wielkość ziarna i zawartość kobaltu
Charakterystyka wydajności gatunku węglika jest determinowana głównie przez dwie zmienne: zawartość kobaltu i wielkość ziarna WC. Kobalt zapewnia wytrzymałość, a WC twardość i odporność na zużycie. Niższa zawartość kobaltu i drobniejsze ziarna zwiększają twardość i odporność na zużycie; wyższa zawartość kobaltu i grubsze ziarna poprawiają odporność na odpryskiwanie i uderzenia.
| Klasa gatunku | Typowa wielkość ziarna WC | Typowa zawartość kobaltu | Typowy kierunek zastosowania |
|---|---|---|---|
| Drobny / submikronowy | 0,4–0,8 μm | 8–12% | Ogólne zastosowanie w stali i żeliwie; drobne krawędzie do wykańczania |
| Bardzo drobny | 0,2–0,4 μm | 8–10% | Stale hartowane, tytan, narzędzia o mikrozależnych średnicach |
| Wzbogacony w kobalt, o zwiększonej wytrzymałości | 0,8–1,0 μm | 12–15% | Ciężkie przerywane cięcia, zgrubna obróbka, niestabilne ustawienia |
Próbki twardości gotowych narzędzi zazwyczaj mieszczą się w zakresie HRA 88–93, a badania metalograficzne weryfikują porowatość i rozkład ziaren. Kupujący nie muszą być metalurgami, ale rozsądnym i pouczającym jest żądanie od dostawcy podania wielkości ziarna, zawartości kobaltu i przeznaczenia dla każdego gatunku.
Kontrola jakości narzędzi z węglika i identyfikowalność partii
Jakość narzędzi z węglika jest potwierdzana pomiarami, a nie wyglądem. System kontroli jakości zdolnego producenta zazwyczaj obejmuje:
- Kontrole wejściowe i w trakcie procesu — raporty testów partii proszku węglika lub pręta oraz monitorowanie warunków prasowania i spiekania.
- Kontrola geometryczna — mikrometry laserowe i automatyczna kontrola optyczna porównują średnicę skrawającą, kąt natarcia, kąt przyłożenia i kąt helisy z zatwierdzoną specyfikacją; sam ręczny mikrometr nie może zweryfikować geometrii o zmiennej helisie.
- Kontrola bicia — całkowite bicie wskaźnika wpływa na rozkład obciążenia skrawającego między rowkami; nadmierne bicie koncentruje obciążenie na jednej krawędzi i znacznie skraca żywotność narzędzia.
- Weryfikacja powłoki — kontrole grubości i przyczepności powłoki, ponieważ parametry powłoki wpływają na ostrość krawędzi, a także na żywotność narzędzia.
- Dokumentacja — raporty kontroli pierwszego egzemplarza dla nowych lub niestandardowych narzędzi, certyfikaty jakości na poziomie partii dla powtarzalnej produkcji oraz rekordy umożliwiające śledzenie partii przez cały proces produkcyjny.
Jedno zastrzeżenie dotyczące certyfikatów: certyfikat ISO 9001 potwierdza istnienie strukturalnego systemu zarządzania jakością. Sam w sobie nie gwarantuje on braku wad w konkretnej partii, dlatego rekordy kontroli na poziomie produktu są tak samo ważne jak certyfikacja na poziomie systemu.
Niestandardowe narzędzia z węglika do zastosowań OEM
Standardowe katalogi nie obejmują wszystkich cech części. Głębokie wgłębienia, stopniowane profile, połączone operacje i niestandardowe promienie często uzasadniają stosowanie niestandardowego lub zmodyfikowanego narzędzia — i właśnie tutaj ujawniają się możliwości inżynieryjne producenta.
Zdyscyplinowany proces niestandardowy przebiega w etapach: przegląd rysunku, na którym określa się materiał, geometrię, punkty odniesienia, tolerancje i krytyczne punkty kontroli; zatwierdzenie próbki z rekordami pomiarowymi i reprezentatywną próbką obróbki; zamówienie pilotażowe, które sprawdza powtarzalność na więcej niż jednej próbce; oraz powtarzalne dostawy, zamawiane na podstawie zamrożonej wersji rysunku z uzgodnionym wcześniej powiadomieniem o zmianach. Kupujący powinni również wyjaśnić, kto jest właścicielem każdej decyzji projektowej — kupujący może określić gotową część, podczas gdy producent proponuje geometrię skrawającą, a obie strony powinny zatwierdzić ostateczny rysunek narzędzia przed rozpoczęciem produkcji.
Kryteria oceny dostawcy narzędzi skrawających z węglika spiekanego
Kwalifikacja dostawcy jest łatwiejsza, gdy ocena jest strukturalna. Poniższe punkty kontrolne odzwierciedlają powszechną praktykę w przeglądach sourcingowych.
| Obszar oceny | Co sprawdzić | Dlaczego to ma znaczenie |
|---|---|---|
| Własność procesu | Które etapy są wykonywane we własnym zakresie: szlifowanie, powlekanie, kontrola końcowa | Wyjaśnia, kto jest odpowiedzialny w przypadku niepowodzenia partii |
| Kontrola materiałów | Specyfikacja gatunku i raporty testów partii półfabrykatów | Niespójne półfabrykaty powodują nieprzewidywalną żywotność narzędzia |
| Możliwości szlifowania | Sprzęt do szlifowania CNC i kompensacja zużycia ściernic | Utrzymuje spójność geometrii w całym procesie produkcyjnym |
| Metrologia | Kontrola optyczna lub laserowa oraz raportowanie partii | Przekazuje deklaracje jakości w weryfikowalne rekordy |
| Niezawodność dostaw | Czas realizacji, rezerwy mocy produkcyjnych, identyfikowalność ponownych zamówień | Chroni harmonogramy produkcji w okresach szczytowego zapotrzebowania |
| Wsparcie aplikacyjne | Analiza awarii i zalecenia parametrów | Rozwiązuje problemy przedwczesnego zużycia zamiast obwiniania ustawienia |
Kontrolowana próba obróbki pozostaje najmocniejszym dowodem. Stałe zasady dotyczące materiału, maszyny, uchwytu i pomiarów, rejestrowane dla kilku narzędzi i partii, ujawniają spójność w sposób, którego nie jest w stanie zapewnić pojedyncza idealna próbka.
Pełny węglik wymienny a płytki z węglika spiekanego
Oba formaty wykorzystują węglik spiekany, ale nadają się do różnych zadań. Wymienne płytki to wymienne końcówki skrawające mocowane w uchwytach; po zużyciu krawędzi płytka jest obracana lub wymieniana, co nadaje się do większych średnic, toczenia i obróbki czołowej na dużą skalę, gdzie ekonomia krawędzi ma znaczenie. Narzędzia z pełnego węglika są szlifowane z jednego półfabrykatu; oferują wyższą sztywność, nadają się do mniejszych średnic i złożonych geometrii, takich jak frezy palcowe i wiertła, oraz utrzymują ostrzejsze, bardziej precyzyjne krawędzie do wykańczania.
Praktyczna decyzja zależy od operacji: tam, gdzie dominuje częstotliwość wymiany krawędzi i sztywność korpusu narzędzia, narzędzia wymienne często wygrywają; tam, gdzie dominuje precyzja geometrii, małe średnice lub ostre krawędzie gotowe, pełny węglik jest zazwyczaj lepszym wyborem.
Koszt narzędzia z węglika na część
Cena jednostkowa jest słabym wskaźnikiem porównawczym dla narzędzi z węglika, ponieważ narzędzia o różnej żywotności wytwarzają różne ilości produktu. Proste sprawdzenie progu rentowności pomaga: jeśli narzędzie A produkuje określoną liczbę akceptowalnych części, narzędzie B musi trwać dłużej proporcjonalnie do jego wyższej ceny — jego wymagana żywotność równa się żywotności narzędzia A pomnożonej przez stosunek ceny narzędzia B do ceny narzędzia A. Poniżej tego progu rentowności tańsze narzędzie wygrywa pod względem kosztów bezpośrednich; powyżej niego wygrywa narzędzie droższe.
Bezpośredni koszt narzędzia to nadal tylko część obrazu. Czas maszyny na część, częstotliwość wymiany narzędzia, ryzyko złomowania i przestoje spowodowane nieprzewidywalną awarią — wszystko to należy uwzględnić w porównaniu. Nieco droższe narzędzie, które działa przewidywalnie, często obniża całkowity koszt na dobrą część, nawet jeśli jego cena zakupu jest wyższa.
Kluczowe wnioski dla kupujących
Zdolny producent narzędzi skrawających z węglika spiekanego jest definiowany przez kontrolowane etapy procesu, określone specyfikacje gatunku, weryfikowalne rekordy kontroli i zdyscyplinowane podejście do niestandardowych prac. Kupujący, którzy pytają, które etapy są wykonywane we własnym zakresie, żądają dokumentacji gatunku i partii oraz weryfikują wydajność za pomocą kontrolowanych prób, zbierają dowody potrzebne do porównania dostawców pod względem całkowitego kosztu na dobrą część, a nie tylko ceny jednostkowej.


