Precyzyjne narzędzia do frezowania CNC: praktyczny przewodnik po rodzajach, doborze i dokładności obróbki
News Details
Co to są precyzyjne narzędzia do frezowania CNC?
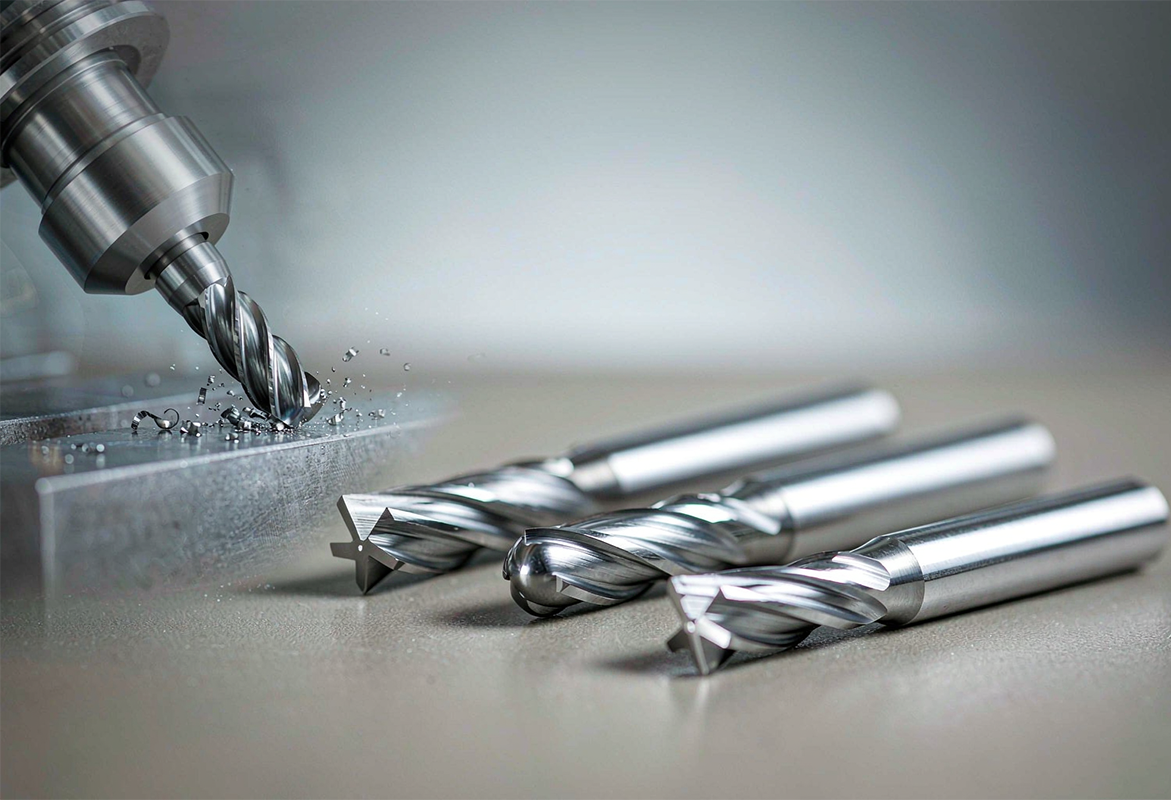
Precyzyjne narzędzia do frezowania CNC to obrotowe narzędzia skrawające stosowane na sterowanych komputerowo frezarkach, które usuwają materiał z obrabianego przedmiotu z kontrolowaną, powtarzalną dokładnością. Obejmują one pełne frezy palcowe z węglika spiekanego, frezy z końcówką kulistą, frezy z promieniem narożnym, frezy palcowe do obróbki zgrubnej i wykończeniowej oraz frezy czołowe, z których każdy ma inny kształt, dostosowany do innego zadania skrawania. Tym, co odróżnia precyzyjne narzędzie od narzędzia ogólnego przeznaczenia, nie jest pojedyncza cecha, ale kombinacja jakości materiału, geometrii, powłoki i parametrów skrawania, przy jakich jest stosowane.
W przypadku międzynarodowych nabywców praktyczne pytania są zawsze podobne: jaki typ frezu pasuje do geometrii części, jaki materiał i powłoka pasują do materiału obrabianego przedmiotu, jaką tolerancję i jakość powierzchni można realnie osiągnąć oraz jak liczba ostrzy i wysięg narzędzia wpływają na stabilność. W tym artykule odpowiadamy na te pytania pojedynczo, opierając się na powszechnie accepted praktykach obróbczych, a nie na deklaracjach marketingowych.
Rodzaje frezów CNC i zastosowania
Każda rodzina frezów rozwiązuje inny problem obróbczy, a dopasowanie rodziny frezu do operacji jest pierwszą decyzją przy wyborze.
- Frezy palcowe z płaską końcówką mają płaskie końcówki skrawające z ostrymi krawędziami o kącie 90 stopni. Są to najbardziej uniwersalna rodzina i są stosowane do frezowania rowków, frezowania bocznego, obróbki kieszeni i ogólnego frezowania tam, gdzie wymagane są czyste narożniki.
- Frezy palcowe z końcówką kulistą mają zaokrągloną końcówkę skrawającą. Są standardowym wyborem do konturowania 3D, pracy z formami i matrycami, promieniami i złożonymi zakrzywionymi powierzchniami, gdzie punktowy kontakt zapewnia gładsze przejścia.
- Frezy palcowe z promieniem narożnym łączą płaską końcówkę z małym promieniem w narożnikach. Promień ten rozkłada siły skrawania na większy obszar, dzięki czemu frezy te są odporne na odpryski i wytrzymują dłużej niż frezy palcowe z płaską końcówką przy ciężkich cięciach i długich seriach produkcyjnych.
- Frezy palcowe do obróbki zgrubnej mają zębate krawędzie skrawające, które rozbijają wióry na małe kawałki. Usuwają one szybko duże ilości materiału przy zmniejszonych siłach skrawania i przygotowują obrabiany przedmiot do obróbki wykończeniowej.
- Frezy palcowe do obróbki wykończeniowej priorytetowo traktują jakość powierzchni i dokładność wymiarową, zazwyczaj mają gładsze krawędzie i większą liczbę ostrzy, i są stosowane w końcowym przejściu.
- Frezy czołowe pokrywają szeroką średnicę wieloma krawędziami i wydajnie obrabiają duże płaskie powierzchnie, takie jak czołowanie płyty lub płytki bazowej obudowy przed dalszą obróbką.
Częstym błędem przy wyborze jest kierowanie się wyłącznie średnicą. Średnia ma znaczenie, ale liczba ostrzy, długość ostrzy, geometria narożników i powłoka decydują o tym, czy narzędzie rzeczywiście sprawdzi się w zamierzonej operacji.
Frezy palcowe z węglika spiekanego do frezowania CNC: węglik spiekany vs HSS
Decyzja dotycząca materiału zasadniczego sprowadza się głównie do wyboru między pełnym węglikiem spiekanym a stalą szybkotnącą (HSS). Pełny węglik spiekany, spiekany z ziaren węglika wolframu ze spoiwem kobaltowym, jest znacznie twardszy i sztywniejszy niż HSS. Jego wyższa sztywność zmniejsza ugięcie narzędzia, co bezpośrednio przekłada się na większą dokładność wymiarową i prostsze ściany. Węglik spiekany wytrzymuje również znacznie wyższe prędkości skrawania, co skraca czasy cyklu w produkcji.
| Właściwości | Stal szybkotnąca (HSS) | Pełny węglik spiekany |
|---|---|---|
| Twardość | Niższa; mięknie w wysokiej temperaturze skrawania | Znacznie wyższa; utrzymuje krawędź przy wysokiej prędkości |
| Sztywność | Niższa; większe ryzyko ugięcia i drgań | Około trzy razy sztywniejszy; mniejsze ugięcie |
| Udarność | Wyższa; toleruje wibracje i cięcia przerywane | Niższa; bardziej kruchy, wymaga stabilnego ustawienia |
| Najlepsze zastosowanie | Miękkie materiały, prototypy, krótkie serie, mniej sztywne maszyny | Twarde materiały, obróbka z wysoką prędkością, precyzyjna produkcja |
| Ponowne ostrzenie | Łatwe i niedrogie | Możliwe; ponowne ostrzenie i ponowne pokrycie kosztują więcej |
Węglik spiekany kosztuje więcej za narzędzie niż HSS, ale przy produkcji wielkoseryjnej lub obróbce twardych materiałów dłuższa żywotność narzędzia i wyższe prędkości skrawania zazwyczaj przekładają się na niższy koszt na część. HSS pozostaje rozsądnym wyborem dla miękkich materiałów, krótkich serii i mniej sztywnych maszyn.
Wybór powłoki do frezów palcowych: TiAlN, AlTiN, DLC i inne
Powłoki to cienkie, twarde warstwy nakładane metodami PVD lub CVD. Zwiększają twardość powierzchni, zmniejszają tarcie i chronią materiał zasadniczy przed ciepłem skrawania, co wydłuża żywotność narzędzia i stabilizuje wydajność przy wyższych prędkościach.
- TiN (azotek tytanu) to uniwersalna powłoka do materiałów żelazowych o umiarkowanej odporności na ciepło.
- TiAlN i AlTiN tworzą ochronną warstwę tlenku glinu w podwyższonej temperaturze, co czyni je powszechnym wyborem dla stali węglowej, stali stopowej, stali nierdzewnej i stali hartowanej przy średnich i wysokich prędkościach.
- AlCrN i TiSiN nadają się do stali nierdzewnych i stopów żaroodpornych, takich jak Inconel i tytan, gdzie ciepło i zużycie są intensywne.
- Powłoki ZrN i DLC oraz niepowlekane narzędzia z lustrzanie wypolerowanymi ostrzami są właściwym wyborem dla aluminium i innych stopów nieżelaznych, ponieważ ich niskie tarcie hamuje powstawanie narostu na krawędzi.
Dwie ostrożności są ważne w praktyce. Po pierwsze, powłoki zawierające aluminium, takie jak TiAlN i AlTiN, reagują chemicznie z obrabianymi przedmiotami aluminiowymi, powodując przyklejanie się wiórów do krawędzi, dlatego nie należy ich stosować na stopach nieżelaznych. Po drugie, powłoka nie może zrekompensować słabego materiału zasadniczego, niewystarczającej sztywności lub nieprawidłowych parametrów skrawania; poprawia wydajność tylko wtedy, gdy podstawowe warunki są odpowiednie.
Tolerancja frezowania CNC i jakość powierzchni
Standardowe frezowanie CNC na dobrze utrzymanym sprzęcie zazwyczaj utrzymuje tolerancje wymiarowe w zakresie około ±0,05 mm do ±0,13 mm. Ciaśniejsze tolerancje, powszechnie około ±0,01 mm, są osiągalne za pomocą standardowego precyzyjnego sprzętu do frezowania, gdy kontrola procesu jest ścisła: stabilne mocowanie przedmiotu obrabianego, minimalny wysięg narzędzia, kontrolowane parametry skrawania i konsekwentne zarządzanie zużyciem narzędzia. Ultraprecyzyjne wyniki poniżej tego zakresu wymagają specjalistycznego sprzętu i warunków.
Jakość powierzchni podlega tej samej logice. Przy zoptymalizowanych parametrach precyzyjnie frezowane powierzchnie mogą osiągnąć Ra 0,8 μm lub lepsze bezpośrednio z procesu skrawania, co zmniejsza lub eliminuje dodatkowe polerowanie. Kluczowe czynniki obejmują posuw na ostrze, krok poprzeczny, geometrię narzędzia, tarcie powłoki i strategię chłodzenia. Zbyt wysoka prędkość skrawania lub zbyt duży wysięg narzędzia zwiększa wibracje i ciepło, co pogarsza zarówno dokładność, jak i jakość powierzchni.
Nabywcy powinni również unikać nadmiernego określania parametrów. Ogólnie ciasne tolerancje na niefunkcjonalnych elementach wydłużają czas cyklu bez poprawy wydajności montażu; ciasne wymagania najlepiej zarezerwować dla otworów funkcjonalnych, powierzchni uszczelniających i elementów dopasowywanych.
Przewodnik po liczbie ostrzy w frezach palcowych
Liczba ostrzy kontroluje równowagę między przestrzenią na wióry a gęstością krawędzi.
- Frezy z dwoma ostrzami oferują duże przestrzenie na wióry. Nadają się do aluminium i innych miękkich, lepkich materiałów, gdzie odprowadzanie wiórów jest kluczowe.
- Frezy z trzema ostrzami równoważą szybsze usuwanie materiału z lepszym wykończeniem i są elastyczną opcją pośrednią w obróbce aluminium.
- Frezy z czterema lub więcej ostrzami zapewniają więcej krawędzi skrawających i większą sztywność rdzenia. Nadają się do stali i twardszych stopów, a duża liczba ostrzy jest preferowana w przejściach wykończeniowych, gdzie obciążenie wiórów jest lekkie i jakość powierzchni jest najważniejsza.
Kąt helisy działa razem z liczbą ostrzy: wyższe kąty helisy około 35–45 stopni poprawiają odprowadzanie wiórów w miększych materiałach, podczas gdy niższe kąty około 10–30 stopni zmniejszają wibracje w twardszych materiałach.
Frezy palcowe do obróbki zgrubnej vs wykończeniowej
Obróbka zgrubna i wykończeniowa to różne zadania, a stosowanie jednego frezu do obu zwykle pogarsza oba wyniki. Frezy palcowe do obróbki zgrubnej usuwają szybko większość materiału za pomocą zębatych krawędzi i zmniejszonych sił skrawania, pozostawiając małą, równomierną naddatek na następne przejście. Ich efektem jest szybkość, a nie jakość powierzchni. Frezy palcowe do obróbki wykończeniowej następnie wykonują lekkie cięcia, aby osiągnąć końcowy wymiar i wymaganą jakość powierzchni, stosując większą liczbę ostrzy i gładsze geometrie.
Oddzielenie tych dwóch etapów chroni również dokładność. Narzędzie wykończeniowe, które zaczyna pracę na grubym materiale, zużywa się nierównomiernie, a zużycie narzędzia zmienia rzeczywistą geometrię skrawania, co objawia się jako dryf wymiarowy w całej serii. Planowanie obróbki zgrubnej i wykończeniowej jako oddzielnych operacji z dedykowanymi narzędziami zapewnia przewidywalność końcowego przejścia.
Wybór frezu według materiału obrabianego przedmiotu
Materiał obrabianego przedmiotu określa razem geometrię, materiał zasadniczy i powłokę.
- Aluminium i stopy nieżelazne: ostre krawędzie skrawające, wypolerowane lub niereaktywne powierzchnie oraz geometrie z dwoma lub trzema ostrzami do odprowadzania wiórów. Unikać powłok TiAlN i AlTiN.
- Stale węglowe i stopowe: powlekany pełny węglik spiekany, zazwyczaj TiAlN lub AlTiN, z czterema lub więcej ostrzami i silną geometrią krawędzi.
- Stal nierdzewna: wytrzymałe geometrie z węglika spiekanego z powłokami odpornymi na ciepło, takimi jak AlCrN lub AlTiN, umiarkowane prędkości i niezawodna kontrola ciepła, aby przeciwdziałać utwardzaniu i powstawaniu narostu na krawędzi.
- Tytan i stopy żaroodporne: sztywne ustawienia, powłoki odporne na ciepło, takie jak AlCrN lub TiSiN, niskie prędkości skrawania i staranna kontrola obciążenia wiórów.
- Stale hartowane: materiały zasadnicze z węglika spiekanego o wysokiej twardości z powłokami klasy TiAlN lub TiSiN oraz stabilne, o niskich wibracjach mocowanie.
Praktyczną weryfikacją przed zakupem jest potwierdzenie czterech elementów: materiału, operacji, wymaganej geometrii i wymaganej jakości powierzchni, a następnie dopasowanie do nich liczby ostrzy, powłoki, materiału zasadniczego i wysięgu. Gdy w grę wchodzą cienkie ściany lub ciasne tolerancje, priorytetem jest sztywność, a nie maksymalna prędkość skrawania.
Kluczowe wnioski dla nabywców precyzyjnych narzędzi do frezowania CNC
Precyzja w frezowaniu CNC wynika z dopasowanych decyzji, a nie z żadnej pojedynczej specyfikacji: odpowiednia rodzina frezu do operacji, odpowiedni materiał zasadniczy i powłoka do materiału, liczba ostrzy dopasowana do obciążenia wiórów oraz parametry skrawania i mocowanie przedmiotu obrabianego, które utrzymują ugięcie i ciepło pod kontrolą. Nabywcy, którzy najpierw definiują materiał, operację, geometrię i wymagania dotyczące jakości powierzchni, mogą porównywać dostawców na podstawie tego, jak dobrze każde narzędzie spełnia te wymagania, a nie tylko na podstawie ceny.
Dla nabywców proszących o rekomendacje od dostawcy narzędzi najbardziej przydatne zapytanie obejmuje materiał obrabianego przedmiotu, operację obróbczą oraz docelową tolerancję lub jakość powierzchni, wraz z informacjami o sztywności maszyny. Dzięki tym danym dostawca może dopasować materiał zasadniczy, powłokę, liczbę ostrzy i wysięg narzędzia do rzeczywistego zastosowania, zamiast podawać cenę tylko na podstawie rozmiaru.


