Frez trzpieniowy typu T niestandardowy: wymiary, kolejność obróbki i zasady zamawiania według rysunku technicznego
News Details
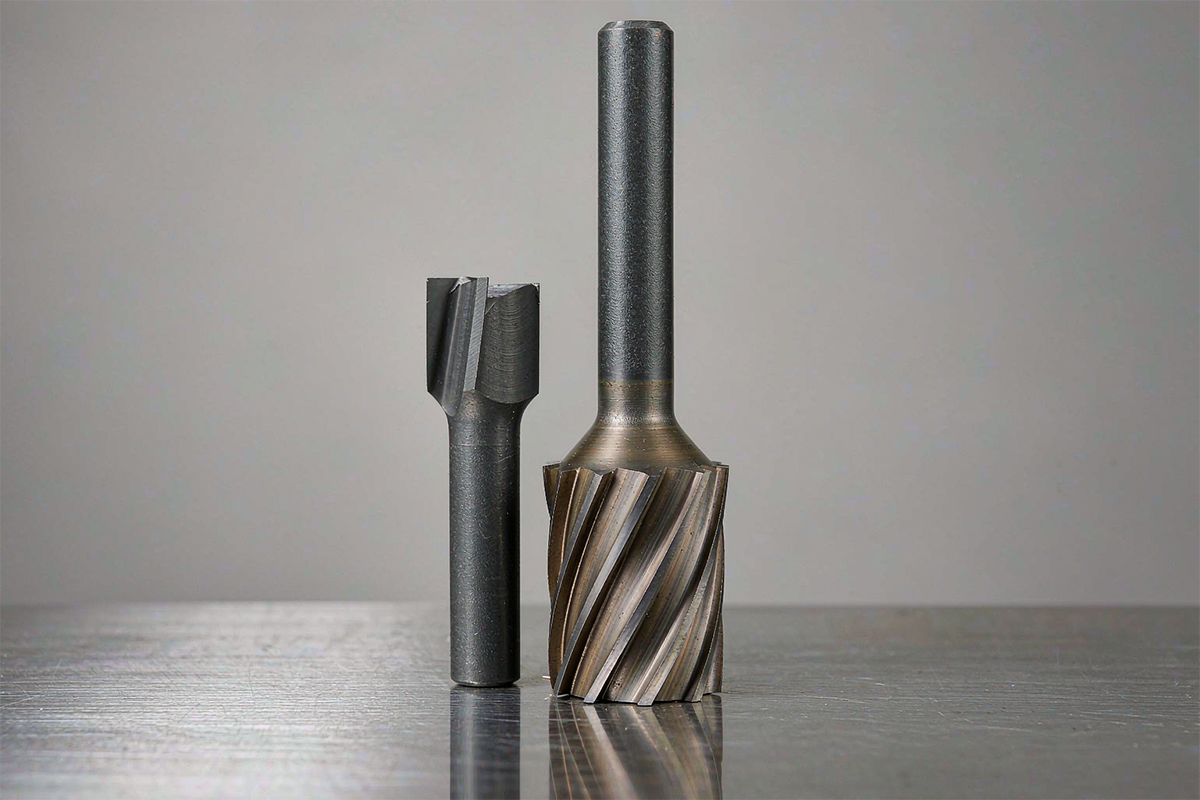
Czym jest frez do wpustów teowych na zamówienie?
Frez do wpustów teowych na zamówienie to frez, zaprojektowany do obróbki szerszego, podciętego fragmentu rowka w kształcie litery T – części, która znajduje się pod węższym otworem. Jego geometria jest od razu rozpoznawalna: cylindryczny trzonek, szyjka o zmniejszonej średnicy i szersza głowica tnąca na końcu. Głowica wykańcza podcięcie do odpowiedniej szerokości i wysokości, podczas gdy zmniejszona szyjka przechodzi przez otwór powyżej, nie dotykając gotowych ścianek.
Standardowe rozmiary katalogowe obejmują wiele typowych rowków, ale prawdziwe części rzadko mieszczą się w katalogu. Niestandardowe szerokości rowków, nietypowe wysokości rowków, ciasne warunki prześwitu szyjki, wymagania dotyczące głębokiego dosięgu, wymiarów calowych lub szczegółów narożników, takich jak fazy i promienie, wszystko to wymaga narzędzia stworzonego dopasowanego do części, zamiast dostosowywania części do narzędzia. Taka jest praktyczna definicja freza do wpustów teowych na zamówienie: średnica głowicy, szerokość skrawania, średnica szyjki, długość szyjki, trzonek i całkowita długość są wytwarzane przekroju rowka klienta i warunków obróbki, zamiast być wybierane z ustalonej listy rozmiarów.
W tym artykule wyjaśniono, w jaki sposób te narzędzia są specyfikowane, jak przebiega sekwencja obróbki, jakich informacji wymaga zamówienie niestandardowe i czym narzędzie różni się od innych w rodzinie obróbki rowków.
Wymiary freza do rowków teowych i luz szyjki
Wybór rozpoczyna się od pięciu wymiarów, a każdy z nich odpowiada na inne pytanie dotyczące rowka.
| Wymiar | Pasuje do | Dlaczego to ma znaczenie |
|---|---|---|
| Średnica głowicy | Szerokość podcięcia i otwór wejściowy | Głowica musi zapewniać obróbkę wykończeniową podcięcia na określoną szerokość i nadal pasować przez ścieżkę dostępu |
| Grubość głowicy (szerokość cięcia) | Wysokość rowka pomiędzy górną i dolną powierzchnią | Określa rozmiar osiowy podcięcia w jednym przejściu; zbyt mała grubość oznacza wielokrotne przejścia stopniowe |
| Średnica szyjki | Szerokość otworu rowka z luzem bocznym | Szyjka musi przechodzić przez ścianki otworu na całej ścieżce cięcia, a nie tylko przy wejściu |
| Zasięg (długość szyjki) | Głębokość podcięcia poniżej płaszczyzny odniesienia | Prawidłowo pozycjonuje głowicę; punkt odniesienia używany na rysunku narzędzia musi odpowiadać rysunkowi części |
| Trzonek i całkowita długość | Typ uchwytu i użyteczne wystawienie | Określa sztywność i to, czy zamontowane narzędzie dosięgnie elementu bez kolizji |
Dwie kontrole łatwo przeoczyć. Po pierwsze, tolerancja głowicy i prześwit szyjki służą różnym celom i powinny być sprawdzane oddzielnie: sam pomiar wielkości głowicy nie dowodzi, że szyjka jest wolna od otworu. Po drugie, wymiar zasięgu jest mierzony do punktu odniesienia pokazanego na rysunku narzędzia; nie można go wymieniać z grubością głowicy ani z dowolnie wybraną długością szyjki. Powszechnie dostępne frezy do rowków teowych obejmują średnice głowic od około 3 do 20 mm z szerokościami cięcia od około 0,5 do 8 mm, a produkcja na zamówienie znacznie wykracza poza te zakresy w obu kierunkach.
Jak obrabiać rowek T: Najpierw obrobić rowek prowadzący
Frez do rowków teowych nie może wbijać się w pełny materiał tak, jak robi to wiertło do rowków. Szersza głowica nie ma drogi do obrabianego przedmiotu, dopóki nie istnieje wejście, więc standardowa sekwencja składa się z dwóch etapów.
Etap pierwszy polega na wykonaniu rowka prowadzącego – wąskiego otworu – przy użyciu freza walcowego lub wiertła do rowków, którego średnica jest dopasowana do szerokości otworu i jest co najmniej tak głęboka, jak gotowy rowek teowy. Etap drugi: wprowadza się frez do wpustu teowego: głowica dociera pod otwór i obrabia podcięcie w przejściach promieniowych, podczas gdy szyjka porusza się wewnątrz rowka prowadzącego. W częściach, w których jeden koniec elementu jest otwarty, głowica może wejść z otwartej strony, a rowek pilotażowy może zostać skrócony lub wyeliminowany – ale należy to potwierdzić z rzeczywistą częścią, a nie zakładać.
Sekwencja ta ma praktyczne konsekwencje. Szerokość rowka prowadzącego określa maksymalną średnicę szyjki, która z kolei ogranicza średnicę głowicy i sztywność; szerszy otwór umożliwia uzyskanie mocniejszej szyjki i bardziej stabilne cięcie. Głębokość rowka należy zweryfikować przed wykonaniem etapu podcięcia, ponieważ głowica ustawia się na dnie rowka prowadzącego. A ponieważ głowica tnie na obwodzie i na obu powierzchniach w zamkniętej przestrzeni, frezowanie wzrostowe z ograniczonym zaangażowaniem i skutecznym usuwaniem wiórów utrzymuje przewidywalne obciążenia.
Wymagania dotyczące rysunku freza do wpustów teowych na zamówienie
Zamówienie niestandardowe jest tak dobre, jak informacje, które je poprzedzają. Najbardziej przydatne zapytanie zawiera cztery grupy szczegółów.
- Rysunek przekroju rowka. Przekrój poprzeczny pokazujący szerokość otworu, szerokość podcięcia, wysokość rowka i głębokość od zidentyfikowanej płaszczyzny odniesienia, z tolerancjami na wymiary cięcia określonymi oddzielnie od wymiarów luzu.
- Informacje wejściowe. Czy jeden koniec gniazda jest otwarty, szerokość i głębokość rowka prowadzącego oraz wszelkie elementy mocowania lub sąsiednie ściany, które ograniczają ścieżkę narzędzia. Krótki rysunek widoku wejściowego zapobiega większości błędów wymiarowania.
- Materiał obrabianego przedmiotu i jego stan. Stop, twardość i to, czy cięcie jest ciągłe czy przerywane, ponieważ determinują one materiał, geometrię i powłokę.
- Kontekst obróbki. Maszyna i typ uchwytu, przewidywany wysuw narzędzia, dostępność chłodziwa i docelowa wielkość partii. Informacje o sztywności są ważniejsze niż nominalny rozmiar, gdy szyjka jest długa.
Dzięki tym informacjom dostawca może zaproponować wymiary głowicy, szyjki i zasięgu w stosunku do aktualnej sekcji, potwierdzić, które tolerancje są funkcjonalne, i przygotować realistyczną wycenę. Zdyscyplinowany, niestandardowy proces przebiega następnie w następujący sposób: przegląd rysunku, zatwierdzenie próbki z rejestrami pomiarowymi, wstępna ilość do sprawdzenia powtarzalności i powtarzalne dostawy w oparciu o zamrożoną wersję rysunku. Kupujący, którzy na etapie zapytania podadzą punkty kontroli – na przykład średnicę głowicy, grubość głowicy i bicie szyjki – otrzymują narzędzia, które można zweryfikować po przybyciu, a nie tylko podziwiać.
Frez do rowków teowych do aluminium a stal
Materiał zmienia narzędzie przed zmianą czegokolwiek innego.
W przypadku aluminium i innych stopów nieżelaznych priorytetem są ostre krawędzie tnące i przestrzeń na wióry. Głowice z dwoma lub trzema ostrzami z polerowanymi rowkami lub wersje pokryte powłoką DLC, w których liczy się żywotność krawędzi, usuwają duże, lepkie wióry wytwarzane przez aluminium. Powłoki zawierające aluminium, takie jak TiAlN i AlTiN, powinny być unikane na elementach obrabianych z aluminium: chemia powłoki reaguje z materiałem obrabianego przedmiotu i sprzyja powstawaniu narostów na krawędziach i spawaniu wiórów.
W przypadku stali węglowej, stopowej i nierdzewnej standardem jest powlekany lity węglik. Powłoki AlTiN lub TiSiN wytrzymują temperatury cięcia, a cztery lub więcej ostrzy zapewnia podparcie krawędzi i wykończenie, jakiego potrzebują twardsze materiały, kosztem ciaśniejszej przestrzeni na wióry – co jest akceptowalne, ponieważ wióry stalowe są mniejsze i lepiej łamliwe. Stal nierdzewna dodaje hartowania, więc posuw powinien być wystarczająco wysoki, aby ciąć zamiast ścierać, a kontrola temperatury za pomocą chłodziwa lub dmuchawy powietrza ma tak samo duże znaczenie jak wybór powłoki.
Pomiędzy tymi dwoma materiałami prędkość skrawania różni się bardziej niż geometria: aluminium pracuje szybko, stal pracuje znacznie wolniej, a stale utwardzone z wzmocnionymi krawędziami jeszcze wolniej. Dlatego podanie materiału na etapie zapytania nie jest formalnością – zmienia narzędzie, które zostanie wykonane.
Frez do rowków teowych vs Frez do rowków klinowych vs Frez Woodruff
Trzy wyspecjalizowane frezy obrabiają trzy różne rodziny podcięć i nie są wymienne, nawet jeśli ich sylwetki wyglądają podobnie.
- Frez do rowków teowych tworzy prostokątne podcięcie pod węższym otworem – klasyczny profil stołu maszynowego i mocowania, wycinany po wykonaniu rowka prowadzącego.
- Frez do rowków przystosowanych do montażu za pomocą wypustów (Dovetail) tworzy nachylone, samoblokujące ściany podcięcia dla prowadnic ślizgowych, rowków ustalających i detali mocowania. Kąt narzędzia musi odpowiadać kątowi części, a szersza głowica wymaga takiego samego planowania trasy dojazdu, jak narzędzie do rowków teowych.
- Frez Woodruff wytwarza półokrągłe gniazdo dla klucza Woodruff w wale. Ich dyskowe głowice przypominają małe głowice do rowków teowych, ale geometria klucza i gniazda determinuje wybór.
Wspólnym wnioskiem jest to, że średnicę głowicy, szerokość cięcia, luz szyjki i dostęp należy sprawdzić względem rzeczywistego przekroju poprzecznego dla dowolnej grupy narzędzi. Podobny wygląd nie oznacza, że narzędzia są wymienne dla określonego elementu.
Liczba ostrzy i usuwanie wiórów podczas obróbki rowków teowych
Cięcie rowka teowego powoduje, że wióry gromadzą się w miejscach, w których najtrudniej je usunąć. Głowica tnie z trzech stron wewnątrz wnęki mniej więcej takiej wielkości jak sama, więc wióry muszą przemieszczać się w górę rowków, przez rowek prowadzący i na zewnątrz – w przeciwnym razie są ponownie cięte, ciepło rośnie, a krawędzie przedwcześnie się zużywają.
Liczba ostrzy jest głównym czynnikiem determinującym. Mniejsza liczba ostrzy pozostawia większe przestrzenie na wióry i jest odpowiednia do aluminium oraz głębokich, zamkniętych podcięciach; cztery lub więcej ostrzy zapewnia mocniejszą głowicę i lepsze wykończenie stali, gdzie objętość wióra na ząb jest mniejsza. Poza liczbą ostrzy, trzy nawyki chronią cięcie: tam, gdzie część na to pozwala, stosuj przejścia promieniowe zamiast rowków o pełnej szerokości, okresowo podnoś lub wycofuj narzędzie, aby oczyścić wnękę, i kieruj chłodziwo lub sprężone powietrze na cięcie, aby wióry odchodziły, a nie krążyły w obiegu. Nadmierne wysunięcie narzędzia zwielokrotnia każdy z tych problemów, więc najkrótszy zasięg, który nadal oczyszcza część, jest prawidłowym zasięgiem.
Całe węglikowe vs lutowane frezy do rowków teowych
Na rynku dominują dwie konstrukcje, a wybór zależy od rozmiaru i zastosowania.
Lite frezy do rowków teowych z węglika spiekanego są szlifowane z jednego półwyrobu z węglika spiekanego. Oferują najwyższą sztywność dla danej średnicy szyjki, zachowują precyzyjną geometrię głowicy i są odpowiednie dla małych i średnich średnic, w których mieści się większość niestandardowych prac. Ich ograniczenia pojawiają się przy dużych średnicach głowicy, gdzie korpus litego węglika staje się kosztowny, a szyjka nadal determinuje wytrzymałość.
Lutowane frezy do rowków teowych mają ostrza z węglika spiekanego na mocniejszym korpusie stalowym. Stalowy trzonek i szyjka absorbują wstrząsy, konstrukcja zapewnia, że narzędzia o dużej średnicy są dostępne w przystępnej cenie, a wymiana ostrzy przez ponowne szlifowanie jest prosta. Kompromisy polegają na niższej sztywności w obszarze szyjki i dokładności geometrii, która zależy od jakości lutowania i szlifowania, co sprawia, że kontrola procesu dostawcy jest ważniejsza, a nie mniej.
Praktyczna zasada: przy średnicach głowicy poniżej około 12–16 mm, pełny węglik zwykle wygrywa pod względem sztywności i precyzji; w przypadku dużych rozmiarów stołu maszynowego i ciężkich, przerywanych cięć, dobrze wykonane narzędzie lutowane może być bardziej ekonomicznym i bardziej wybaczającym wyborem.
Najważniejsze wnioski dla kupujących frezy do wpustów teowych na zamówienie
Frezy do wpustów teowych na zamówienie określa się na podstawie pięciu wymiarów – średnicy głowicy, grubości głowicy, średnicy szyjki, zasięgu i trzonka – a każdy z nich należy sprawdzić łącznie z przekrojem rowka, ścieżką wejściową i uchwytem. Podczas obróbki rowek prowadzący pojawia się jako pierwszy i ogranicza szyjkę; materiał określa materiał podstawowy, powłokę i liczbę ostrzy; a wybór konstrukcji między pełnym węglikiem a lutowanym zależy od wielkości głowicy i przeznaczenia. Kupujący, którzy prześlą wyraźny rysunek przekroju, widok wejściowy, materiał i kontekst maszyny, otrzymują narzędzia dopasowane do zastosowania zamiast przybliżonych rozwiązań z listy rozmiarów – oraz narzędzia, których krytyczne wymiary można sprawdzić po dostarczeniu.


