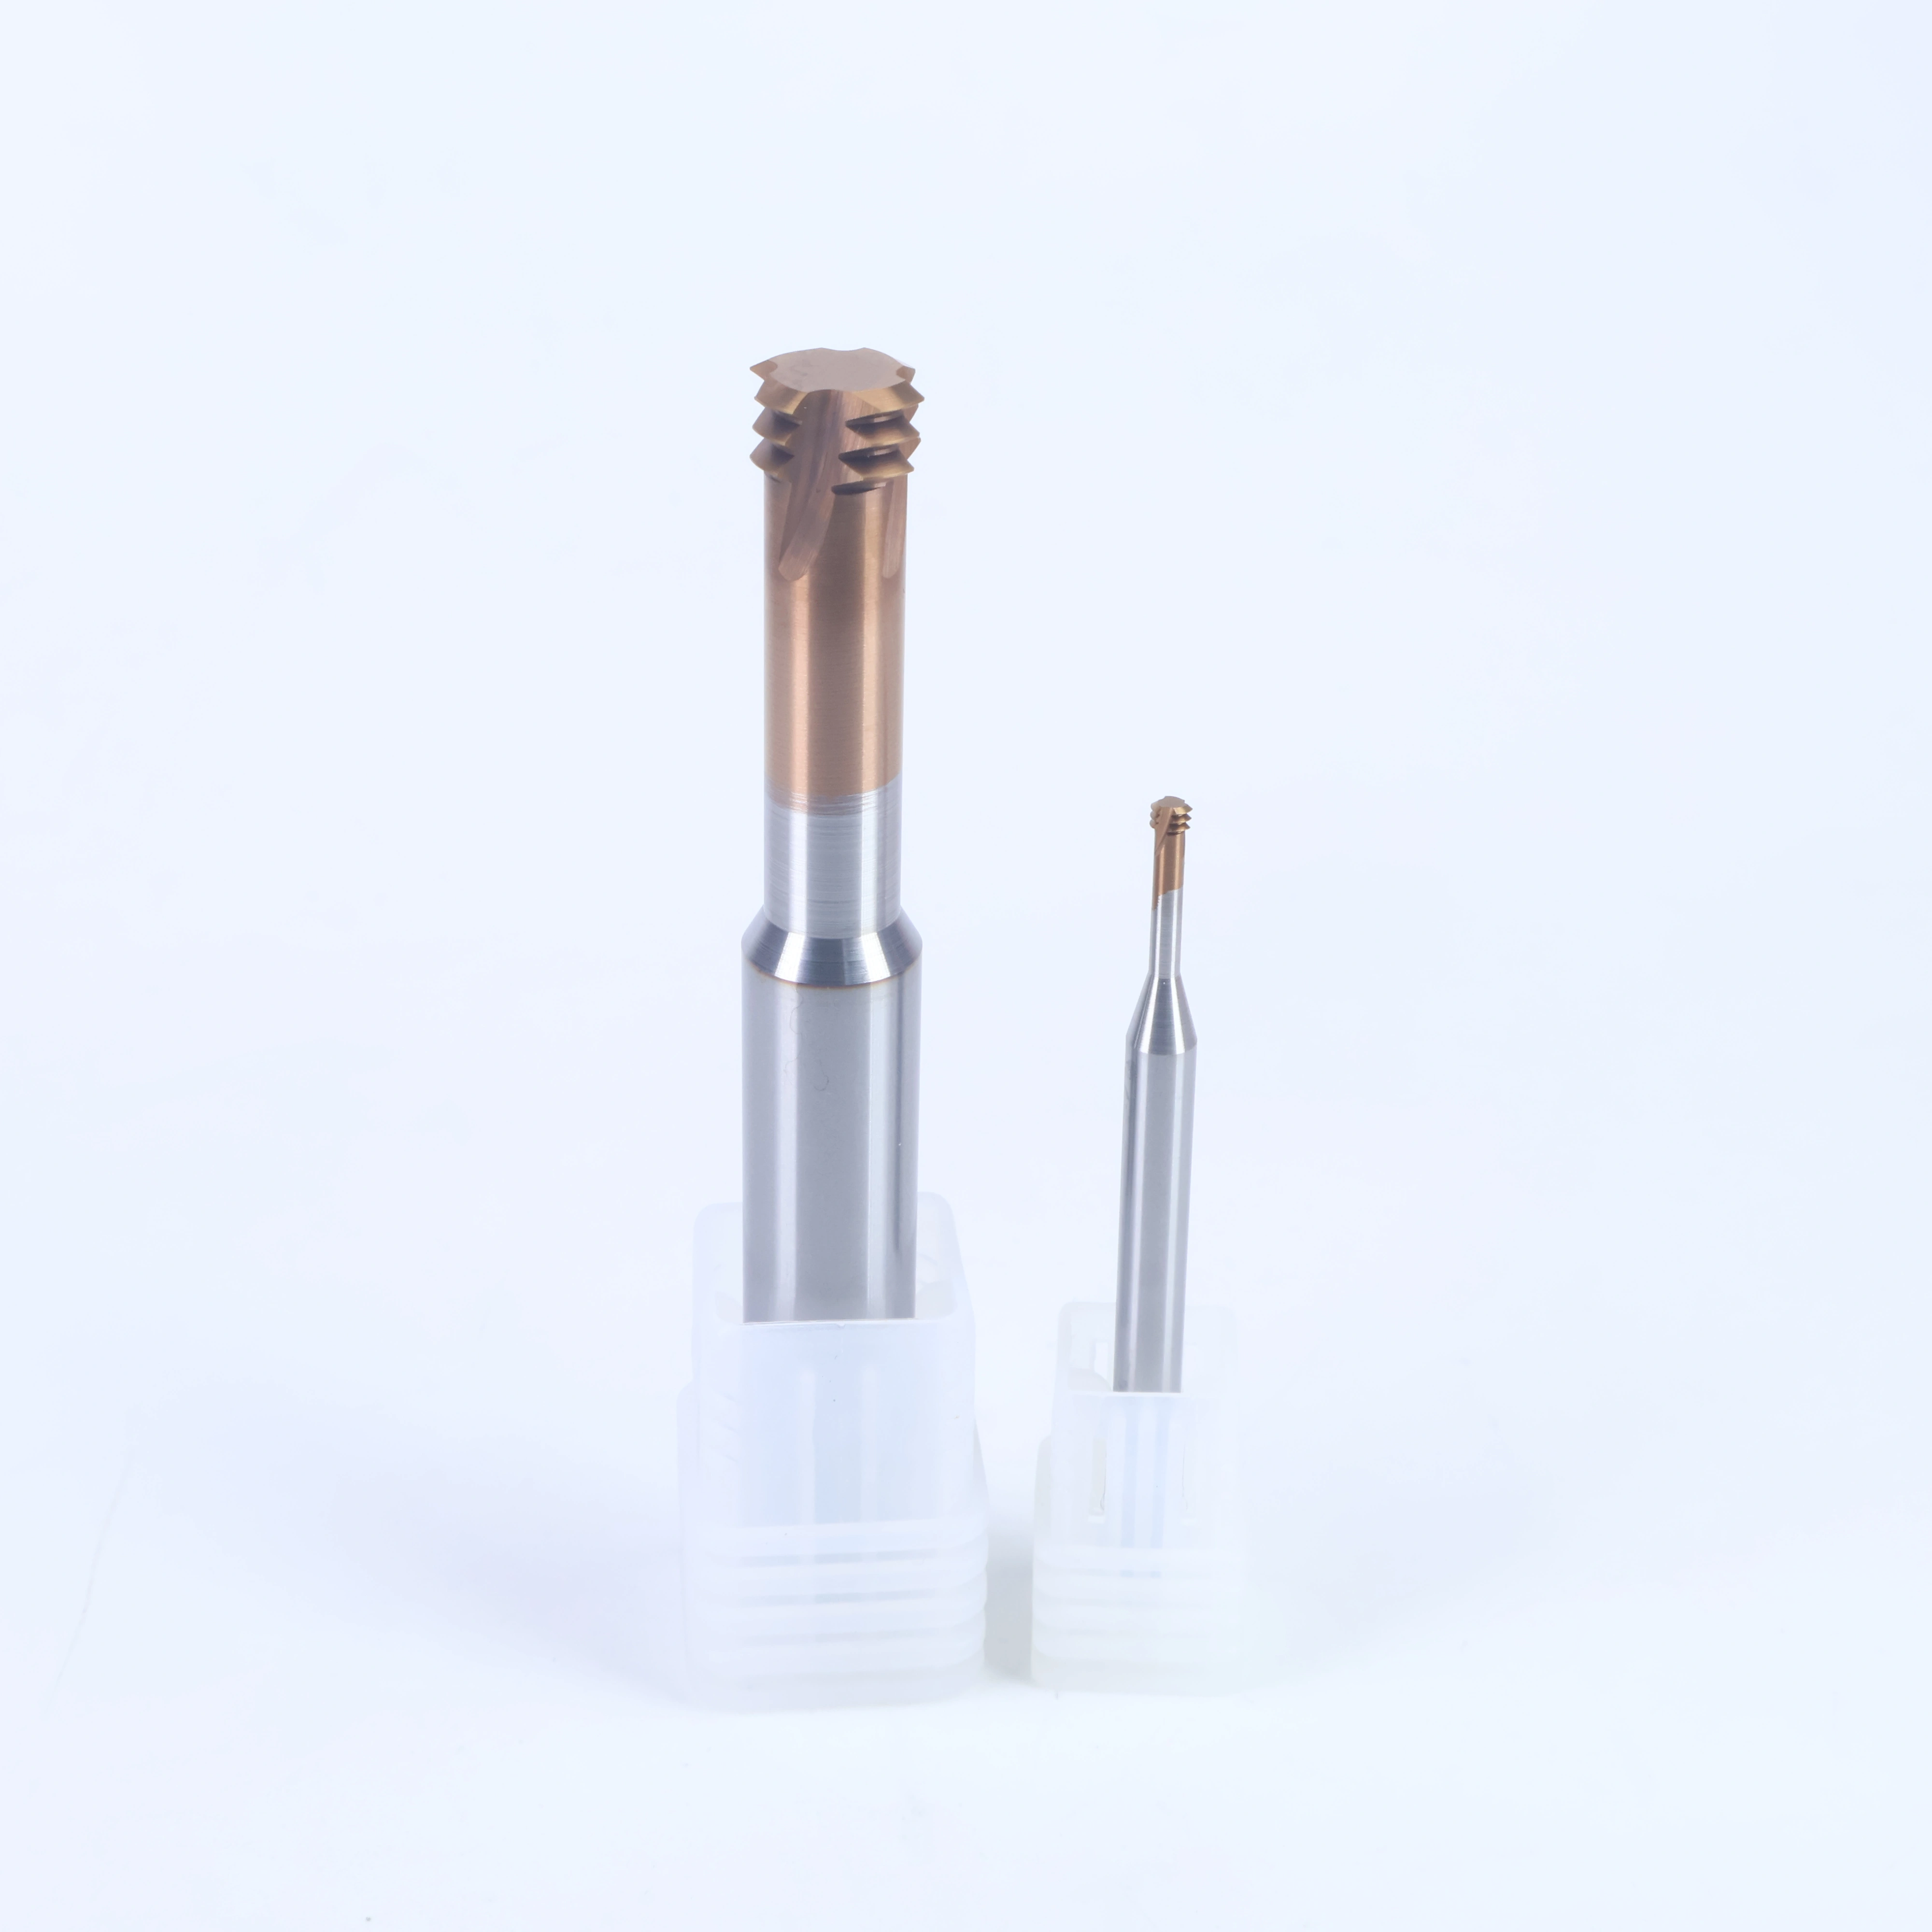
Trzyzęby frez do gwintów to pełnoskadowe węglikowe narzędzie do gwintowania z trzema kolejnymi zębami roboczymi, wszystkie szlifowane według profilu metrycznego ISO 60°. Wypełnia lukę między dwoma popularnymi rodzajami narzędzi. Frez do gwintów jednozębowy ma jedną sekcję skrawającą, więc może dopasować się do dowolnej głębokości gwintu i dowolnego skoku, który maszyna może interpolować, ale każdy gwint wymaga pełnej serii przejść. Frez do gwintów pełnoprofilowy ma pełny kształt od szczytu do korzenia i wykańcza gwint w około jednym obrocie, ale jedno narzędzie obsługuje tylko jeden skok. Trzy kolejne zęby zajmują pozycję pośrednią: głębokość skrawania jest rozdzielana między trzy zęby zamiast jednego, posuw na obrót rośnie wraz z liczbą zębów przy tym samym obciążeniu wióra na ząb, a gotową średnicę gwintu można nadal dostosować za pomocą promienia interpolacji.
Podczas skrawania narzędzie jest wprowadzane do przygotowanego otworu po ścieżce śrubowej, której skok równa się skokowi gwintu, a trzy zęby jednocześnie styka się z bokiem gwintu, w odległości jednego skoku od siebie. Ponieważ obciążenie jest rozłożone na trzy krawędzie skrawające, frez pracuje z lżejszym wiórem na ząb niż narzędzie jednozębowe przy tym samym posuwie, co ogranicza ciepło i zużycie krawędzi oraz zapewnia bardziej równomierny bok gwintu na stali. Kompromisem jest zasięg i luz: sekcja skrawająca jest dłuższa niż sekcja jednozębowa, więc otwór nieprzelotowy wymaga wystarczającego luzu pod gwintem dla pełnego rzędu zębów oraz czubka narzędzia, a głębokie otwory wymagają dłuższych wersji trzonka wymienionych w dalszej części tej strony. Średnica skrawająca, długość rowka i średnica trzonka są podane dla każdego rozmiaru, a średnica otworu pilotowego w ostatniej kolumnie to otwór, który należy wywiercić lub wyfrezować przed interpolacją gwintu.
Geometria trzyzębowa sprawdza się w trzech sytuacjach. Pierwsza to grupa części o tym samym skoku, ale różnych nominalnych średnicach: ponieważ gotowa średnica wynika z promienia interpolacji, pojedynczy frez obejmuje średnice o tym samym skoku, więc narzędzie M8x1.25 może również gwintować otwory M10x1.25 i M12x1.25 w tym samym ustawieniu. Druga to mały zakres metryczny, M1.6 do M5, gdzie gwintownik jest kruchy, a frez jednozębowy jest wolny; tutaj kompaktowa seria z 6 mm trzonkiem utrzymuje narzędzie wystarczająco sztywne, aby zachować kształt gwintu przy małych średnicach skrawających. Trzecia to głębokie lub wgłębne prace, gdzie seria 75L umieszcza sekcję skrawającą wystarczająco daleko od uchwytu, aby dotrzeć do wgłębień, do których standardowe narzędzie o długości 50 mm nie może się dostać.
Poniższy standardowy zakres obejmuje rozmiary od M1.0 do M30, ze skokami od 0,25 mm do 3,5 mm, o całkowitej długości 50, 60, 75 i 90 mm w miarę wzrostu rozmiaru gwintu. Następują po nim dwie kolejne serie: kompaktowa seria z 6 mm trzonkiem dla małych gwintów oraz rozszerzona seria 75L dla głębokich otworów. Cała gama jest szlifowana z pełnego węglika w gatunku stalowym, dla obrabianych przedmiotów ze stali węglowej, stopowej, nierdzewnej i żeliwa; inne gatunki i powłoki są szlifowane na zamówienie.
Metryczny zakres trzyzębowy
Tabela przedstawia standardowy metryczny zakres trzyzębowy. Najpierw podany jest skok, a następnie oznaczenie gwintu metrycznego o tym skoku. Średnica skrawająca to maksymalna średnica profilu gwintu, długość rowka to użyteczna długość skrawająca, a liczba krawędzi skrawających podaje liczbę rowków, która wynosi trzy w mniejszych rozmiarach i cztery od M12 w górę. Średnica otworu pilotowego jest zgodna ze zwykłą zasadą: średnica nominalna minus skok, z niewielkim dodatkiem na wiercenie.
| Skok |
Rozmiar gwintu |
Średnica skrawająca |
Długość rowka |
Średnica trzonka |
Długość całkowita |
Krawędzie skrawające |
Średnica otworu pilotowego |
| (mm) |
Oznaczenie |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zęby |
(mm) |
| 0,25 |
M1.0x0.25 |
0,73 |
2,3 |
4 |
50 |
3 |
0,75 |
| 0,25 |
M1.2x0.25 |
0,92 |
2,8 |
4 |
50 |
3 |
0,95 |
| 0,3 |
M1.4x0.3 |
1,05 |
3,2 |
4 |
50 |
3 |
1,05 |
| 0,35 |
M1.6x0.35 |
1,2 |
3,3 |
4 |
50 |
3 |
1,25 |
| 0,35 |
M1.8x0.35 |
1,41 |
4,1 |
4 |
50 |
3 |
1,45 |
| 0,4 |
M2.0x0.4 |
1,54 |
4,4 |
4 |
50 |
3 |
1,6 |
| 0,45 |
M2.2x0.45 |
1,63 |
4,8 |
4 |
50 |
3 |
1,75 |
| 0,45 |
M2.5x0.45 |
1,96 |
5,3 |
4 |
50 |
3 |
2,05 |
| 0,5 |
M3x0.5 |
2,4 |
6,4 |
4 |
50 |
3 |
2,5 |
| 0,5 |
M4x0.5 |
3 |
8,6 |
4 |
50 |
3 |
3,5 |
| 0,5 |
M8x0.5 |
6 |
17,3 |
6 |
50 |
3 |
7,5 |
| 0,5 |
M10x0.5 |
8 |
21,8 |
8 |
60 |
3 |
9,5 |
| 0,6 |
M3.5x0.6 |
2,75 |
7,4 |
4 |
50 |
3 |
2,9 |
| 0,7 |
M4x0.7 |
3,15 |
8,6 |
4 |
50 |
3 |
3,3 |
| 0,75 |
M4.5x0.75 |
3,5 |
9,5 |
4 |
50 |
3 |
3,8 |
| 0,75 |
M6x0.75 |
4,8 |
13 |
6 |
50 |
3 |
5,3 |
| 0,75 |
M8x0.75 |
6 |
17,3 |
6 |
50 |
3 |
7,3 |
| 0,75 |
M10x0.75 |
8 |
21,8 |
8 |
60 |
3 |
9,3 |
| 0,8 |
M5x0.8 |
4 |
12 |
4 |
50 |
3 |
4,2 |
| 1,0 |
M6x1.0 |
4,75 |
13 |
6 |
50 |
3 |
5 |
| 1,0 |
M8x1.0 |
6 |
17,3 |
6 |
50 |
3 |
7 |
| 1,0 |
M10x1.0 |
8 |
21,8 |
8 |
60 |
3 |
9 |
| 1,0 |
M12x1.0 |
10 |
25 |
10 |
75 |
4 |
11 |
| 1,0 |
M14x1.0 |
10 |
28 |
10 |
75 |
4 |
13 |
| 1,0 |
M16x1.0 |
12 |
30 |
12 |
75 |
4 |
15 |
| 1,0 |
M20x1.0 |
15,8 |
40 |
16 |
90 |
4 |
19 |
| 1,25 |
M8x1.25 |
6 |
17,3 |
6 |
50 |
3 |
6,8 |
| 1,25 |
M10x1.25 |
8 |
21,8 |
8 |
60 |
3 |
8,8 |
| 1,25 |
M12x1.25 |
10 |
25 |
10 |
75 |
4 |
10,8 |
| 1,25 |
M14x1.25 |
10 |
28 |
10 |
75 |
4 |
12,8 |
| 1,25 |
M16x1.25 |
12 |
30 |
12 |
75 |
4 |
14,8 |
| 1,5 |
M10x1.5 |
8 |
21,8 |
8 |
60 |
3 |
8,6 |
| 1,5 |
M12x1.5 |
10 |
25 |
10 |
75 |
4 |
10,6 |
| 1,5 |
M14x1.5 |
10 |
28 |
10 |
75 |
4 |
12,6 |
| 1,5 |
M16x1.5 |
12 |
30 |
12 |
75 |
4 |
14,6 |
| 1,5 |
M20x1.5 |
15,8 |
40 |
16 |
90 |
4 |
18,6 |
| 1,75 |
M12x1.75 |
10 |
24 |
10 |
75 |
4 |
10,3 |
| 2,0 |
M14x2.0 |
10 |
25 |
10 |
75 |
4 |
12,1 |
| 2,0 |
M16x2.0 |
11,5 |
27 |
12 |
75 |
4 |
14,1 |
| 2,0 |
M20x2.0 |
15,8 |
40 |
16 |
90 |
4 |
18,1 |
| 2,5 |
M20x2.5 |
15 |
36 |
16 |
90 |
4 |
17,6 |
| 3,0 |
M24x3.0 |
16 |
45 |
16 |
90 |
4 |
21,2 |
| 3,5 |
M30x3.5 |
16 |
48 |
16 |
90 |
4 |
26,5 |
Kompaktowy zakres z trzonkiem 6 mm
Kompaktowa seria używa trzonka 6 mm w każdym rozmiarze, od M1.6 do M5, o całkowitej długości 50 mm. Grubszy trzonek sprawia, że małe średnice skrawające są praktyczne: przy M1.6x0.35 kształt gwintu ma tylko 1,2 mm szerokości, a dodatkowa sztywność trzonka zapobiega uginaniu się rzędu zębów podczas skrawania.
| Skok |
Rozmiar gwintu |
Średnica skrawająca |
Długość rowka |
Średnica trzonka |
Długość całkowita |
Krawędzie skrawające |
Średnica otworu pilotowego |
| (mm) |
Oznaczenie |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zęby |
(mm) |
| 0,35 |
M1.6x0.35 |
1,2 |
3,3 |
6 |
50 |
3 |
1,25 |
| 0,4 |
M2.0x0.4 |
1,54 |
4,4 |
6 |
50 |
3 |
1,6 |
| 0,45 |
M2.5x0.45 |
1,96 |
5,3 |
6 |
50 |
3 |
2,05 |
| 0,5 |
M3x0.5 |
2,4 |
6,4 |
6 |
50 |
3 |
2,5 |
| 0,7 |
M4x0.7 |
3,15 |
8,6 |
6 |
50 |
3 |
3,3 |
| 0,8 |
M5x0.8 |
4 |
12 |
6 |
50 |
3 |
4,2 |
Rozszerzony zakres 75L
Rozszerzona seria 75L zachowuje tę samą geometrię trzyzębową, ale wydłuża narzędzie do 75 mm całkowitej długości, co daje 25 mm więcej zasięgu niż standardowe narzędzia małych rozmiarów. Średnica trzonka wzrasta od 4 mm w najmniejszych rozmiarach do 8 mm przy M10x1.5, a długość rowka wynosi od 6,4 mm do 35 mm, więc seria obejmuje gwinty na dnie głębokich wgłębień, w kieszeniach form i w częściach, gdzie uchwyt w przeciwnym razie kolidowałby z obrabianym przedmiotem.
| Skok |
Rozmiar gwintu |
Średnica skrawająca |
Długość rowka |
Średnica trzonka |
Długość całkowita |
Krawędzie skrawające |
Średnica otworu pilotowego |
| (mm) |
Oznaczenie |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zęby |
(mm) |
| 0,35 |
M1.6x0.35 |
1,2 |
6,4 |
4 |
75 |
3 |
1,25 |
| 0,4 |
M2.0x0.4 |
1,54 |
8 |
4 |
75 |
3 |
1,6 |
| 0,45 |
M2.5x0.45 |
1,96 |
10 |
4 |
75 |
3 |
2,05 |
| 0,5 |
M3x0.5 |
2,4 |
12 |
4 |
75 |
3 |
2,5 |
| 0,7 |
M4x0.7 |
3,15 |
16 |
4 |
75 |
3 |
3,3 |
| 0,8 |
M5x0.8 |
4 |
20 |
6 |
75 |
3 |
4,2 |
| 1,0 |
M6x1.0 |
4,75 |
24 |
6 |
75 |
3 |
5 |
| 1,25 |
M8x1.25 |
6 |
32 |
6 |
75 |
3 |
6,75 |
| 1,5 |
M10x1.5 |
8 |
35 |
8 |
75 |
3 |
8,5 |