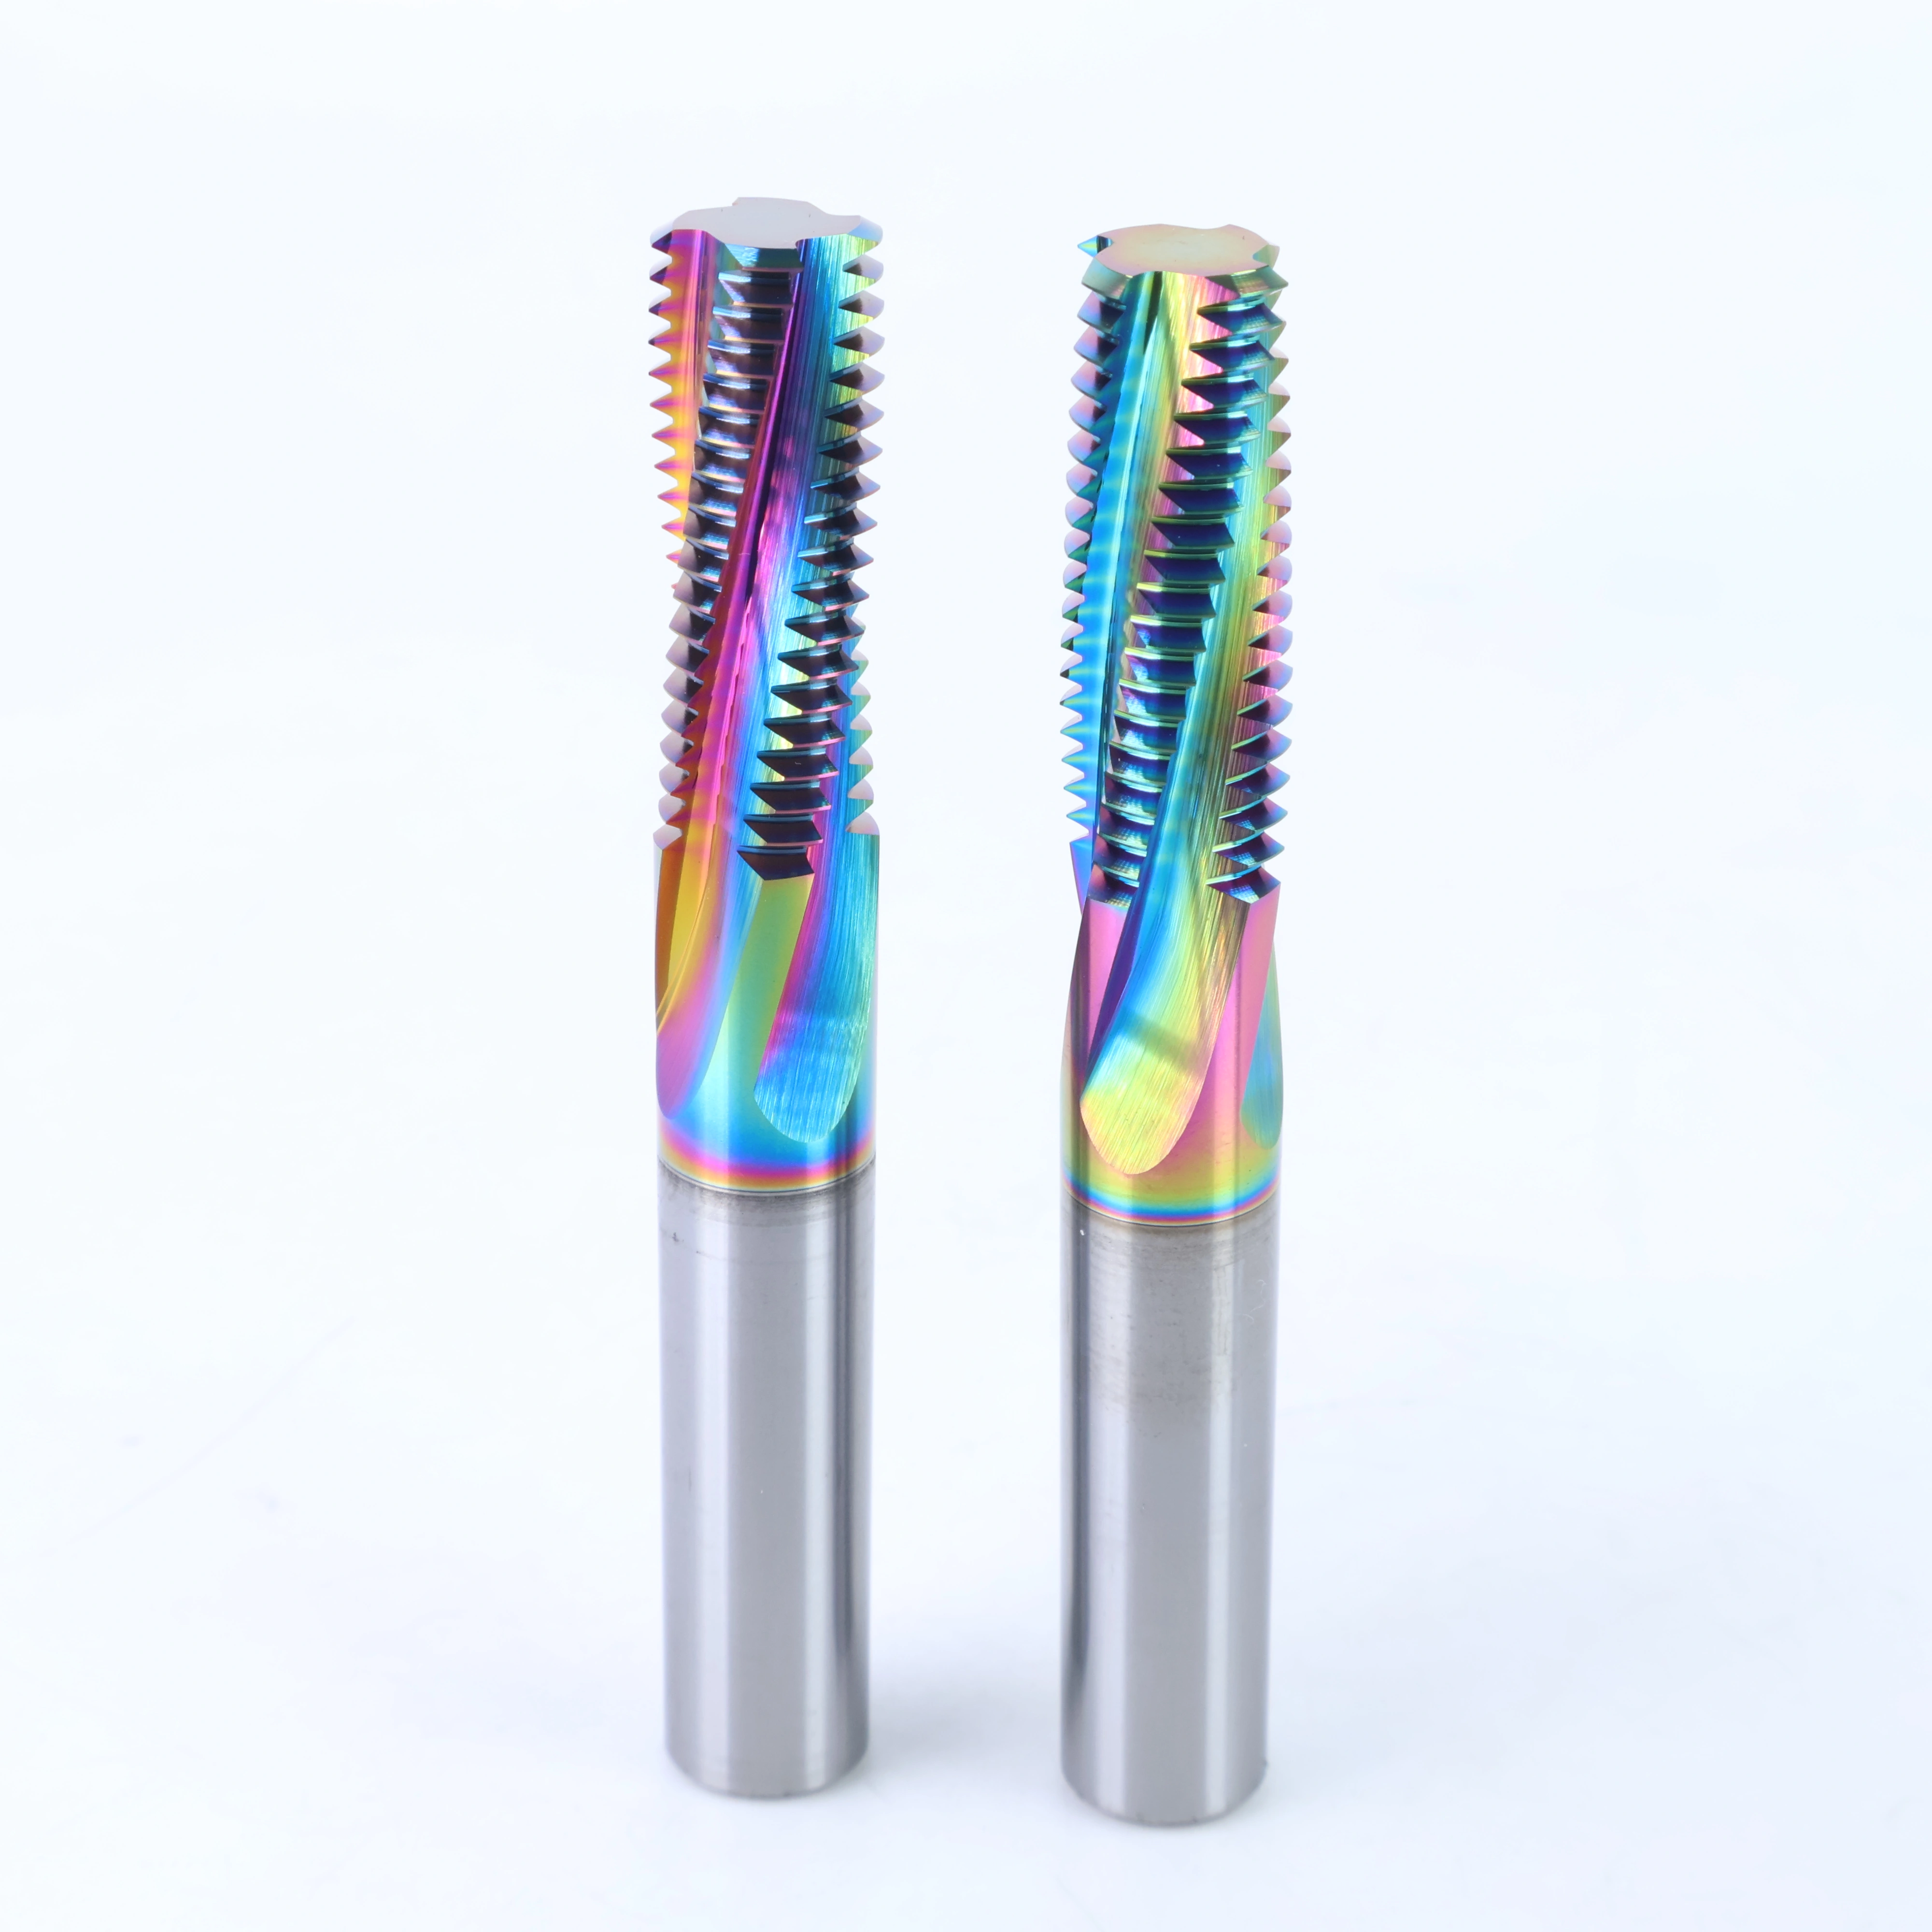
Frezarka do gwintów pełnoprofilowych to pełny gwintownik monolityczny z węglika spiekanego, którego krawędzie tnące mają pełny 60° ISO metryczny kształt gwintu, łącznie z wierzchołkiem i korzeniem. Ponieważ profil jest szlifowany w narzędziu, a nie generowany przez ścieżkę, gwint jest obrabiany z grubsza w jednym obrocie frezu wokół otworu, co odróżnia go od frezarki jednorzędowej. Jedno narzędzie jest powiązane z jednym skokiem i jednym profilem, a w zamian tworzy pełny głęboki gwint w ułamku czasu cyklu.
W użytkowaniu frez jest wprowadzany do przygotowanego otworu po ścieżce śrubowej, której prowadnica jest równa skokowi gwintu, a kształt zęba tnie bok, wierzchołek i korzeń w jednym przejściu. To sprawia, że proces jest operacją generowania formy, a nie generowania ścieżki: rozmiar gwintu jest ustawiany przez narzędzie, więc frez pełnoprofilowy jest wybierany dla gwintu, który ma wyprodukować, a korekta średnicy poprzez kompensację frezu jest ograniczona do niewielkiej regulacji dozwolonej przez tolerancję profilu. Nagrodą jest szybkość i powtarzalność. Na sztywnej maszynie ze stabilnym otworem narzędzie pełnoprofilowe obrabia gwint w około jednym obrocie helisy, dlatego jest standardowym wyborem dla partii produkcyjnych, dla gwintów o tym samym rozmiarze powtarzanych w grupie części, a także dla części, w których gwintownik byłby zbyt wolny lub zbyt delikatny.
Dla tego samego rozmiaru oferowane są dwie klasy szlifowania, a wybór zależy od materiału obrabianego, a nie od gwintu. Gatunek stalowy jest szlifowany z węglika mikrozarnistego 0,4 µm i wykańczany powłoką brązową; jest przeznaczony do żeliwa, stali nierdzewnej, stopów tytanu, stali formierskiej, stopów niklu i stali hartowanej. Gatunek aluminium wykorzystuje tę samą mikrozarnistą podstawę 0,4 µm z powłoką tęczową, do aluminium, profili wytłaczanych z aluminium, mosiądzu, miedzi i tworzyw sztucznych typu PVC. Obie klasy mają tę samą geometrię i te same średnice cięcia, więc sklep prowadzący mieszaną pracę może utrzymywać jeden rozmiar w każdym gatunku, a nie dwie oddzielne rodziny narzędzi.
Poniższa tabela przedstawia standardowy pełny zakres profili, od M2 do M30. Każdy wiersz jest identyfikowany przez skok, a następnie przez oznaczenia grubych i cienkich gwintów, które dzielą ten skok, na przykład skok 1,25 mm służący jako M8x1.25 gruby i M10x1.25 oraz M12-M14x1.25 drobny. Średnica cięcia to maksymalna średnica kształtu gwintu, długość rowka to użyteczna długość cięcia, a ostatnia kolumna podaje średnicę otworu pilotażowego, który należy wywiercić lub nawiercić przed frezowaniem, co jest zgodne ze zwykłą zasadą nominalnej średnicy minus skok.
ISO metryczny
| Wysokość boiska |
Gruby gwint |
Drobny gwint |
Średnica cięcia |
Długość rowka |
Średnica trzonu |
Całkowita długość |
Krawędzie tnące |
Średnica otworu pilotażowego |
| (mm) |
Oznaczenie |
Oznaczenie |
d (mm) |
(mm) |
D (mm) |
(mm) |
Zęby |
(mm) |
| 0.4 |
M2x0.4 |
|
1.54 |
4 |
4 |
50 |
3 |
1.6 |
| 0.45 |
M2.5x0.45 |
|
1.96 |
5 |
4 |
50 |
3 |
2.05 |
| 0.5 |
M3x0.5 |
|
2.3 |
6 |
4 |
50 |
3 |
2.5 |
| 0.5 |
|
M6x0.5 |
4 |
10 |
4 |
50 |
3 |
5.5 |
| 0.5 |
|
M8-M12x0.5 |
6 |
13 |
6 |
60 |
3 |
7.5 |
| 0.6 |
M3.5x0.6 |
|
2.7 |
7 |
4 |
50 |
3 |
2.9 |
| 0.7 |
M4x0.7 |
|
3 |
8 |
4 |
50 |
3 |
3.3 |
| 0.75 |
M4.5x0.75 |
|
3.4 |
9 |
4 |
50 |
3 |
3.75 |
| 0.75 |
|
M6x0.75 |
4.8 |
12 |
6 |
60 |
3 |
5.25 |
| 0.75 |
|
M8x0.75 |
6 |
16 |
6 |
60 |
3 |
7.25 |
| 0.75 |
|
M10-M12x0.75 |
8 |
20 |
8 |
60 |
3 |
9.25 |
| 0.8 |
M5x0.8 |
|
4 |
10 |
4 |
50 |
3 |
4.2 |
| 1.0 |
M6x1.0 |
|
4.8 |
12 |
6 |
60 |
3 |
5.0 |
| 1.0 |
|
M8x1.0 |
6 |
16 |
6 |
60 |
3 |
7.0 |
| 1.0 |
|
M10x1.0 |
8 |
20 |
8 |
60 |
3 |
9.0 |
| 1.0 |
|
M12x1.0 |
10 |
22 |
10 |
75 |
4 |
11.0 |
| 1.0 |
|
M16x1.0 |
12 |
22 |
12 |
75 |
4 |
15.0 |
| 1.0 |
|
M20-M48x1.0 |
16 |
30 |
16 |
90 |
4 |
19.0 |
| 1.25 |
M8x1.25 |
|
6 |
16 |
6 |
57 |
3 |
6.75 |
| 1.25 |
|
M10x1.25 |
8 |
20 |
8 |
20 |
3 |
8.75 |
| 1.25 |
|
M12-M14x1.25 |
10 |
25 |
10 |
75 |
4 |
10.75 |
| 1.5 |
M10x1.5 |
|
8 |
20 |
8 |
60 |
3 |
8.5 |
| 1.5 |
|
M12-M20x1.5 |
10 |
28 |
10 |
75 |
4 |
10.5 |
| 1.5 |
|
M14-M24x1.5 |
12 |
28 |
12 |
75 |
4 |
12.5 |
| 1.5 |
|
M20-M48x1.5 |
16 |
30 |
16 |
90 |
4 |
18.5 |
| 1.75 |
M12x1.75 |
|
9.8 |
30 |
10 |
75 |
4 |
10.25 |
| 2 |
M14x2.0 |
M15-M16x2.0 |
10 |
30 |
10 |
75 |
4 |
12.0 |
| 2 |
M16x2.0 |
M17-M20x2.0 |
12 |
30 |
12 |
75 |
4 |
14.0 |
| 2 |
|
M20-M80x2.0 |
16 |
40 |
16 |
90 |
4 |
18.0 |
| 2.5 |
M18-M20x2.5 |
|
14 |
36 |
14 |
83 |
4 |
15.5 |
| 2.5 |
M20-M80x2.5 |
|
16 |
40 |
16 |
90 |
4 |
17.5 |
| 3 |
M24x3.0 |
|
16 |
42 |
16 |
90 |
4 |
21.0 |
| 3.5 |
M30x3.5 |
|
16 |
40 |
16 |
90 |
5 |
26.5 |