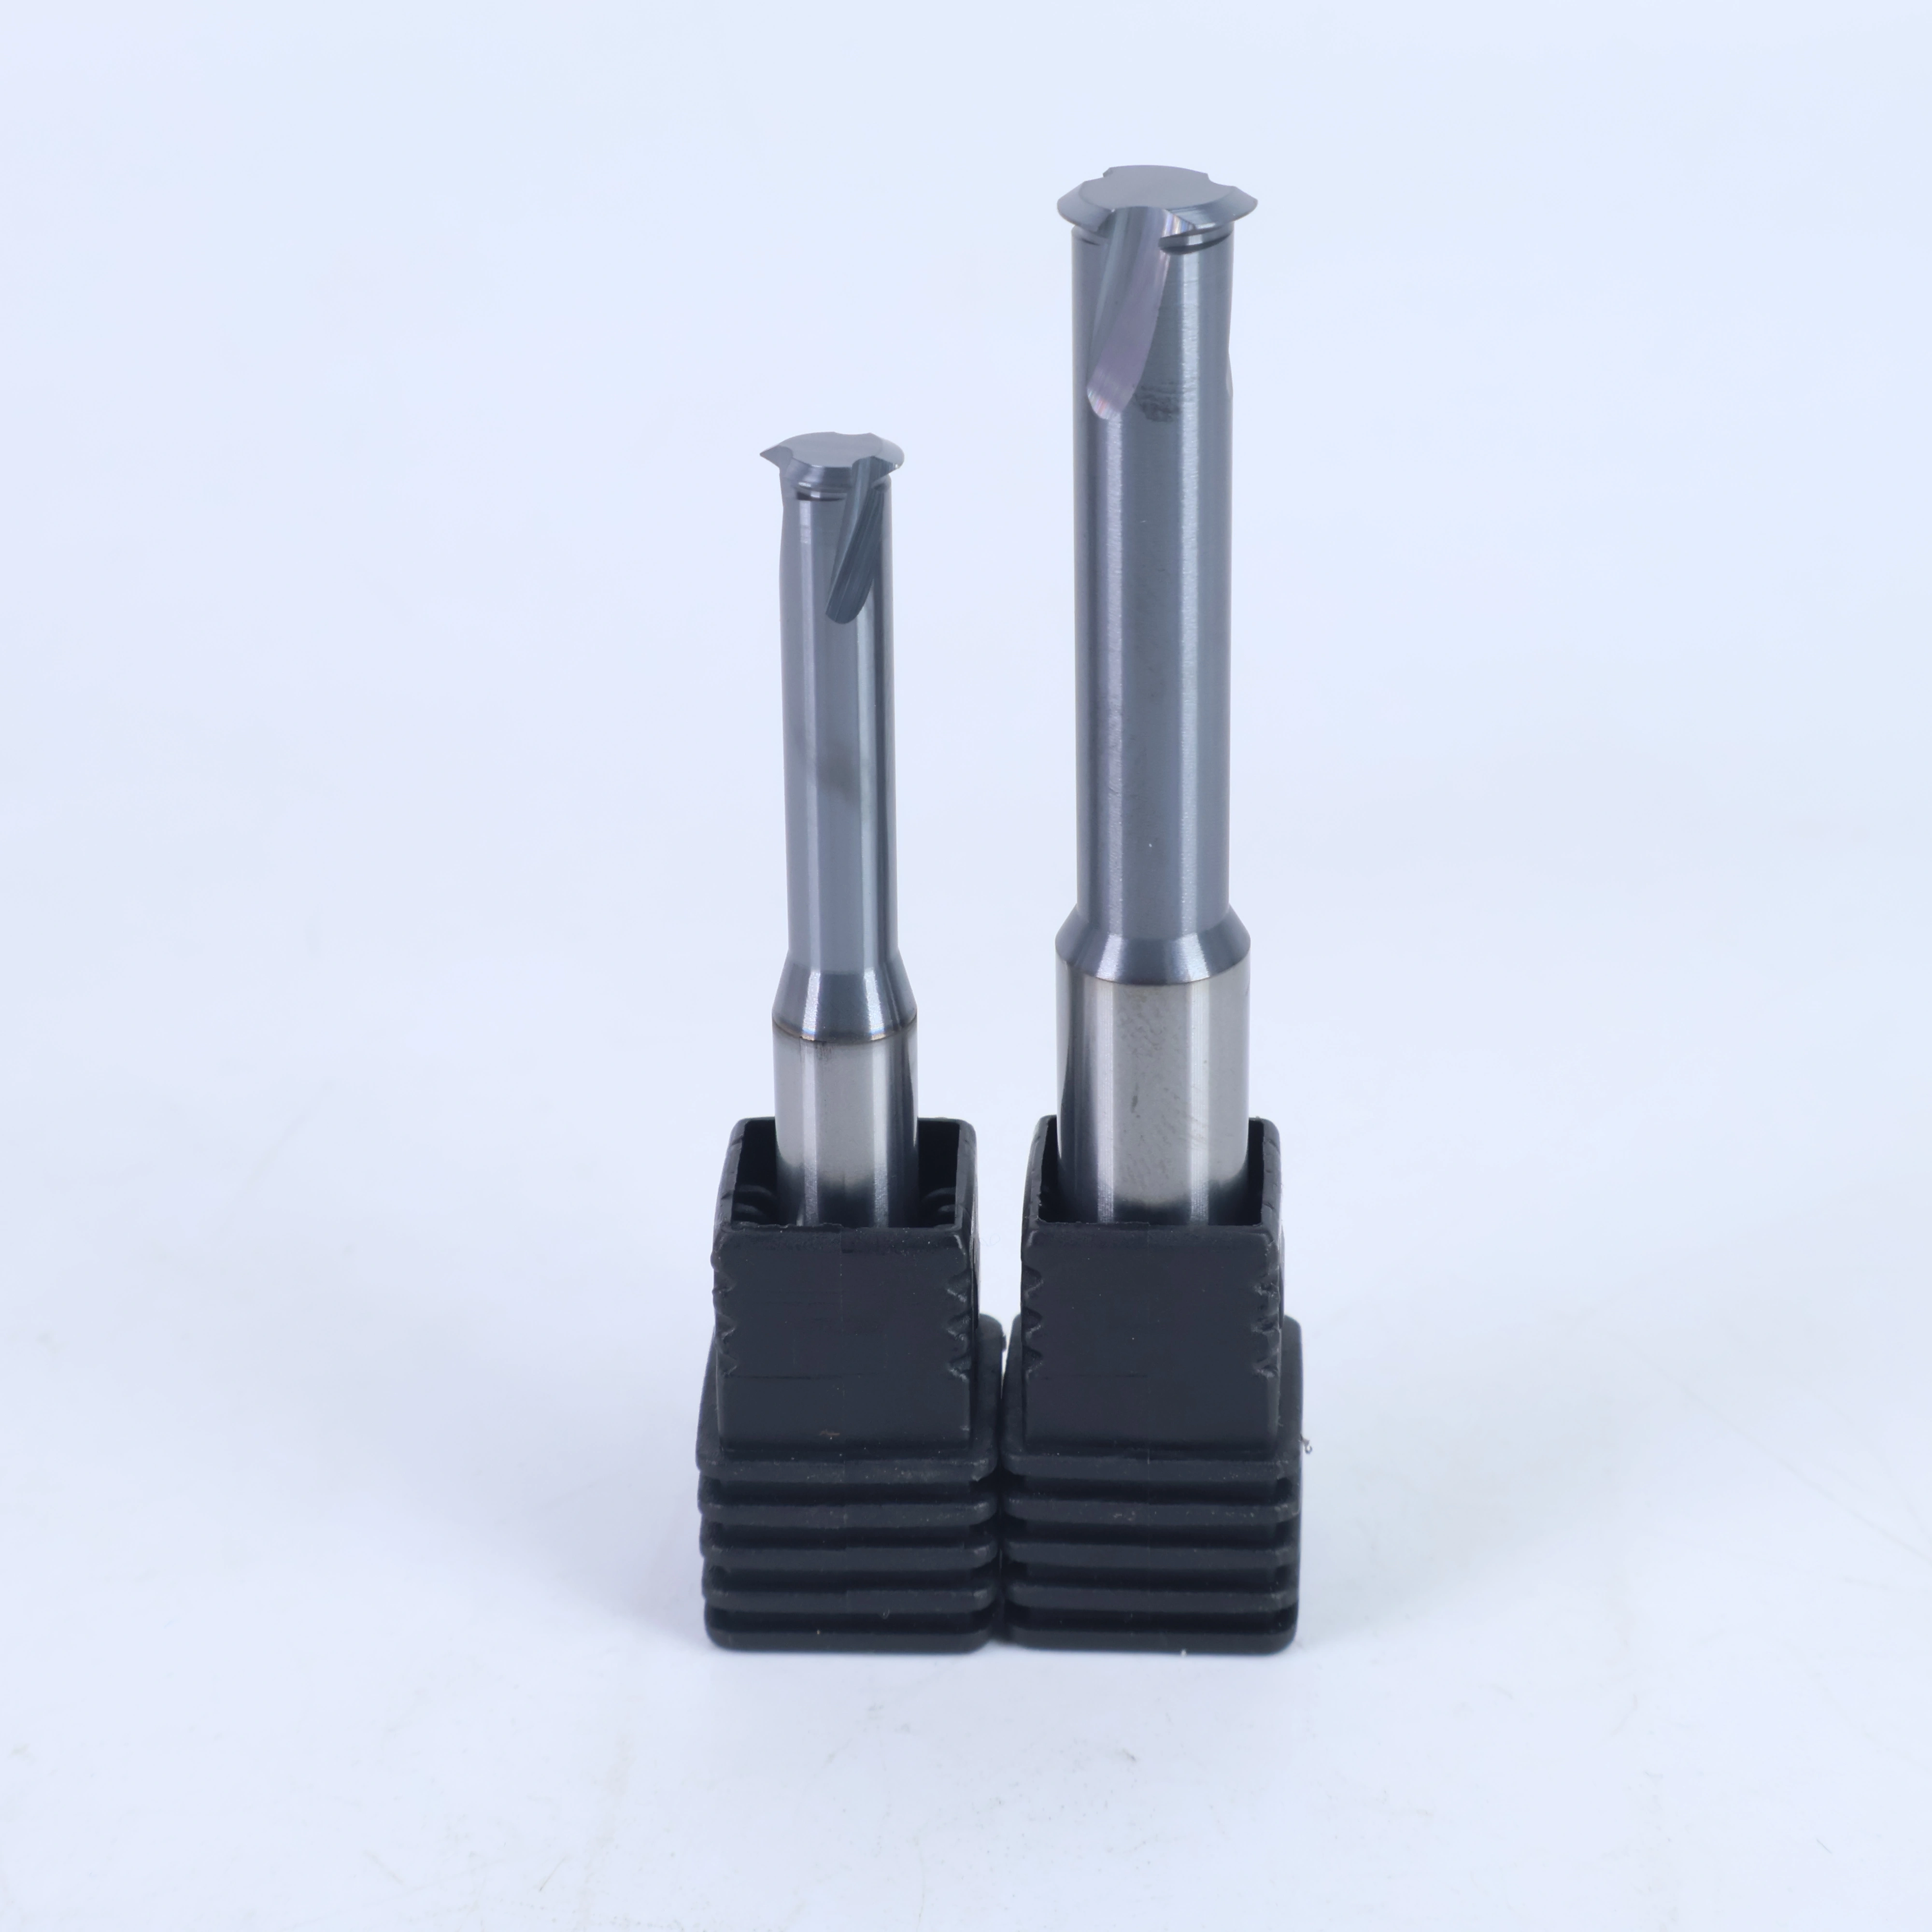
Frezy gwintowe jednopiórowy to pełnowęglikowe frezowanie gwiny z jednym zębem tnącym, używane na centrach obróbczych CNC do wytwarzania gwintów metrycznych 60° ISO za pomocą interpolacji śrubowej. Ponieważ tylko jeden ząb jest w tym czasie cięty, to samo narzędzie można zaprogramować na dowolny skok w jego zakresie roboczym, więc mały spis narzędzi obejmuje szerokie rozprzestrzenianie rozmiarów wątków. To sprawia, że praktycznym wyborem dla sklepów zadań, prototypu i naprawy, głębokich otworów, cienkościennych części i trudnych do obróbki stopów, w których zmiana narzędzi dla każdego rozmiaru gwintu jest prawdziwym kosztem.
Frezowanie wątków tnie wątek jako ścieżkę, a nie jako formę. Frez wkracza do przygotowanego otworu, podąża ścieżką interpolacji śrubowej, której prowadnica pasuje do tonacji gwintu, i generuje profil w jednym lub kilku przejściach promieniowych wokół ściany otworu. Na narzędziu o jednym zębie zakończony średnica gwintu jest kontrolowana poprzez kompensację frezu w programie: po sprawdzeniu wątku jest ciasny lub luźny, operator dostosowuje wartość odszkodowania i ponownie uruchamia część zamiast zmieniać narzędzia. Wysokość pochodzi również z programu, więc jedno cięcie maszyn M8×1.25, M8×1.0 i niestandardowy skok bez żadnej zmiany oprzyrządowania.
Geometria jednopiórowa utrzymuje krótki łuk kontaktu i ma konsekwencje warte zważenia przed zamówieniem. Siły cięcia i ciśnienie promieniowe pozostają niskie, więc narzędzie dobrze zachowuje się w cienkich ścianach, długich zwisach, lekkich oprawkach i twardych stopach, w których narzędzie wielozębowe ma tendencję do pogaduszek. Z jednym zębem zamiast trzech lub czterech krawędzi jest mniej krawędzi do chipa i mniej ryzyka utknięcia frezu w ślepym otworze, a jeśli narzędzie nie działa, małe pełne węglikowe ciało jest znacznie łatwiejsze do usunięcia z kosztownego przedmiotu obrabianego niż złamany dotknięcie. Kompromis to czas cyklu: pełny gwint wymaga kilku przejść śrubowych, więc jednocześnie frez jednopiórowy jest wolniejszy na część niż narzędzie wielozębne, które tworzy cały wątek w około jednym obrocie. Produkcja o dużej objętości na sztywnej maszyny dlatego sprzyja projektowi wielozębnemu, a mieszana, małoobjętościowa lub niewygodna praca sprzyja jednemu zębowi.
Porównanie, które kupujący zazwyczaj wykonują najpierw, jest na stukanie, a nie na kolejny młyn gwintowy. Dotknięcie jest szybkie w otworze przelotowym w miękkim materiale, ale jest przeznaczone do jednej specyfikacji wątku, mocno ładuje przedmiot obrabiany i odrywa się w głębokich ślepych otworach - i dotknięcie złamane we wkładce formy lub korpusie zaworu często kosztuje część. Frezowanie gwintowe wymaga maszyny, która może interpolować helisę, zajmuje więcej czasu na otwór, aw zamian daje wątek, którego rozmiar można poprawić w programie, którego forma może być produkowana w materiałach trudnych do dotknięcia, i którego narzędzie można wycofać, jeśli proces pójdzie nie tak. W przypadku małych i mieszanych partii lub części, które są drogie do złomowania, ta wymiana zwykle warto robić.
Gwinty metryczne są zapisywane jako litera M, po której następuje nominalna średnica i skok, na przykład M8×1.25 dla serii grubej i M8×1.0 dla serii drobnej. Oba używają 60° podstawowego profilu ISO 68-1 oraz kombinacji średnic i skoku ISO 261. Nominalna średnica jest oznaczeniem, a nie wymiarem mierzonym, a nie średnicą frezu, więc rysunek komponentu określa wielkość otworu, głębokość gwintu i prześwit potrzebny frezowi. W poniższych tabelach przedstawiono serię 580 w trzech długościach: standardowy, 75L i 100L. Każdy rozmiar jest szlifowany z końcówką gwintu 60° do frezowania gwintów w otworach, w których twardość przedmiotu obrabianego pozostaje poniżej HRC45.
Odpowiedni do obróbki gwintów w głębokich otworach w materiałach o twardości do HRC 45°.
Seria 580, długość standardowa (M0.8 do M20)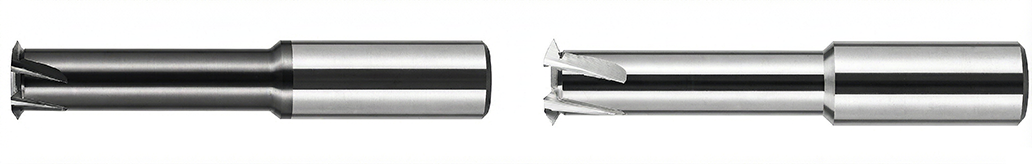
| Gwint (M) |
Skok (TPI) |
Średnica cięcia. (mm) |
Długość fletu (mm) |
Średnica trzonu. (mm) |
Całkowita długość (mm) |
Krawędzie tnące |
Nr zamówienia na stal. |
Numer zamówienia na aluminium. |
| M0.8*0.2 |
0.2 |
0.55 |
2.8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1.0x0.25 |
0.25 |
0.7 |
3.1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1.2x0.25 |
0.25 |
0.9 |
3.8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1.4x0.3 |
0.3 |
1.05 |
4.4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1.6X0.35 |
0.35 |
1.2 |
5.0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1.8x0.35 |
0.35 |
1.4 |
5.6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2.0x0.4 |
0.4 |
1.5 |
6.2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2.5x0.45 |
0.45 |
1.95 |
7.7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0.5 |
0.5 |
2.4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3.5x0.6 |
0.6 |
2.75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0.7 |
0.7 |
3.15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0.8 |
0.8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1.0 |
1.0 |
4.8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1.25 |
1.25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1.5 |
1.5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1.75 |
1.75 |
9.4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2.0 |
2.0 |
10.2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2.0 |
2.0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2.5 |
2.5 |
14.5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2.5 |
2.5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
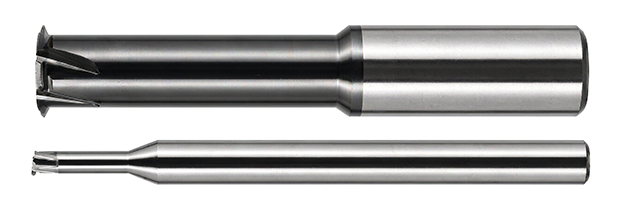
Długość rozszerzona 75L (od M1.4 do M10)
| Gwint (gruby) |
Skok (mm) |
Średnica cięcia. (mm) |
Długość fletu (mm) |
Średnica trzonu. (mm) |
Całkowita długość (mm) |
Krawędzie tnące |
Nr zamówienia na stal. |
Numer zamówienia na aluminium. |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1.5 |
1.5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
Długość rozszerzona 100L (od M1.4 do M14)
| Gwint (gruby) |
Skok (mm) |
Średnica cięcia. (mm) |
Długość fletu (mm) |
Średnica trzonu. (mm) |
Całkowita długość (mm) |
Krawędzie tnące |
Nr zamówienia na stal. |
Numer zamówienia na aluminium. |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1.5 |
1.5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1.75 |
1.75 |
9.4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2.0 |
2.0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |