Wiertła z węglika spiekanego: Rodzaje, dobór, powłoki i rozwiązywanie problemów podczas wiercenia w metalu
News Details
Wiertła z węglika spiekanego to domyślne narzędzie do wykonywania otworów w większości nowoczesnych warsztatów obróbki metali, ale termin ten obejmuje szeroką rodzinę narzędzi przeznaczonych do bardzo różnych zadań. Dwa wiertła, które mają oznaczenie węglikowe, mogą różnić się materiałem podstawowym, powłoką, konstrukcją chłodzenia i geometrią końcówki — a te różnice decydują o tym, czy otwór zostanie wykonany w kilka sekund, czy też zostanie zniszczony podczas jednego przejścia. W tym przewodniku wyjaśniono, czym są wiertła z węglika spiekanego, jak wypadają w porównaniu ze stalą szybkotnącą, jak wybrać wiertło do stali i stali nierdzewnej, która powłoka pasuje do jakiego materiału, kiedy konstrukcje z chłodzeniem przez otwór wydają się warte dodatkowych kosztów i co sprawdzić, gdy otwór okaże się wadliwy.
Czym są wiertła z węglika spiekanego i gdzie mają zastosowanie
Pełne wiertła z węglika spiekanego są wykonywane z węglika wolframu ze spoiwem kobaltowym. Materiał ten jest znacznie twardszy i znacznie bardziej odporny na ciepło niż stal szybkotnąca: opublikowane porównania narzędzi często podają twardość około 89–93 HRA dla węglika w porównaniu z około 62–67 HRC dla HSS, z odpornością na ciepło w granicach 1200 °C w porównaniu z około 600 °C. Ta kombinacja pozwala narzędziom z węglika spiekanego pracować z prędkościami skrawania kilkakrotnie wyższymi niż HSS w stali, powszechnie podawanymi jako 80–200 m/min dla węglika w porównaniu z 25–40 m/min dla HSS.
Kompromisem jest kruchość. Węglik toleruje ciepło i ścieranie, ale nie toleruje wstrząsów, wibracji ani nieosiowości. Wiertło z węglika spiekanego w sztywnej maszynie, z stabilnym uchwytem i małym biciem zachowa tolerancję podczas długich serii; to samo wiertło w narzędziu ręcznym lub zużytym wrzecionie może się ukruszyć przy pierwszym otworze. Opublikowane porównania wskazują, że żywotność narzędzi z węglika spiekanego w stali jest około 10–20 razy dłuższa niż w przypadku HSS, przy czym cena jednostkowa jest trzy do pięciu razy wyższa — dlatego decyzja jest zwykle podejmowana na podstawie kosztu na otwór i przestojów, a nie ceny jednego wiertła.
Rodzaje wierteł z węglika spiekanego
Większość katalogów grupuje wiertła z węglika spiekanego według konstrukcji i według problemu z otworem, który rozwiązują.
- Pełne wiertła kręte z węglika spiekanego są uniwersalnym narzędziem roboczym do stali, żeliwa, aluminium i materiałów nieżelaznych. Prostopadłe, sztywne i dostępne w serii krótkiej, standardowej i długiej.
- Wiertła z chłodzeniem wewnętrznym posiadają wewnętrzne kanały, które dostarczają chłodziwo do krawędzi skrawającej. Są standardowym wyborem do głębokich otworów i materiałów, które wytwarzają długie, ciągłe wióry.
- Wiertła z ostrzami z węglika spiekanego mają lutowaną płytkę z węglika na stalowym korpusie. Nadają się do prac ściernych, takich jak murarstwo, niektóre żeliwa i otwory o dużych średnicach, gdzie pełny korpus z węglika byłby nieopłacalny.
- Mikrowiertła to pełne narzędzia z węglika spiekanego do małych otworów w elektronice, częściach medycznych i precyzyjnych przyrządach, gdzie wysoka prędkość wrzeciona i minimalne bicie są ważniejsze niż szybkość posuwu.
- Wiertła stopniowe wykonują kilka średnic w jednym narzędziu, redukując liczbę zmian narzędzia w blachach i cienkościennych częściach.
- Wiertła wysokowydajne łączą geometrię rowków dostosowaną do konkretnego zastosowania, przygotowanie krawędzi i powłokę do stali nierdzewnej, tytanu, stali hartowanej i superstopów.
Praktyczną zasadą jest to, że konstrukcja powinna być dopasowana do otworu, a nie do strony katalogu: średnica, głębokość, tolerancja, materiał i sztywność maszyny razem wskazują na jedną rodzinę.
Węglik spiekany w porównaniu z wiertłami HSS
Poniższe porównanie odzwierciedla wartości, które pojawiają się w opublikowanych odniesieniach dotyczących narzędzi. Są to typowe zakresy orientacyjne, a nie gwarancje dla konkretnego wiertła lub maszyny, ponieważ wyniki w dużej mierze zależą od obrabianego przedmiotu, uchwytu i danych skrawania.
| Właściwość | Pełne wiertło z węglika spiekanego | Wiertło HSS |
|---|---|---|
| Twardość | Około 89–93 HRA | Około 62–67 HRC |
| Odporność na ciepło | Do około 1200 °C | Do około 600 °C |
| Prędkość skrawania w stali | Zazwyczaj 80–200 m/min | Zazwyczaj 25–40 m/min |
| Odporność na udar | Niska; wrażliwa na wstrząsy i nieosiowość | Wysoka; wybaczająca w niestabilnych ustawieniach |
| Żywotność narzędzia w stali | Podawana jako około 10–20 razy dłuższa niż HSS | Wartość podstawowa |
| Względny koszt narzędzia | Około 3–5 razy wyższy | Najniższy |
| Typowe zastosowanie | Produkcja CNC, wąskie tolerancje, twarde lub ścierne materiały | Wiercenie ręczne, konserwacja, małe partie, niska sztywność |
W praktyce węglik spiekany wygrywa, gdy maszyna jest sztywna, tolerancja ma znaczenie, materiał jest twardy lub ścierny, a wymiana narzędzia kosztuje więcej niż różnica cen. HSS lub kobaltowa stal szybkotnąca nadal ma sens w przypadku prac jednorazowych, wiercenia ręcznego, napraw i starszych maszyn z biciem, które mogłoby ukruszyć krawędź węglikową.
Jak wybrać wiertło do stali
Stal to nie jeden materiał. Stal miękka, stal stopowa, stal nierdzewna i stal hartowana zachowują się inaczej, więc wybór powinien następować zgodnie z ustaloną kolejnością, a nie według ulubionego wiertła.
- Zidentyfikuj grupę materiałową. Odniesienia dotyczące narzędzi wykorzystują grupy ISO — P dla stali, M dla stali nierdzewnej, K dla żeliwa, N dla materiałów nieżelaznych, S dla superstopów i H dla materiałów utwardzonych. Grupa determinuje przygotowanie krawędzi, powłokę i dane skrawania.
- Wybierz konstrukcję wiertła. Pełny węglik spiekany dla szybkości, dokładności i żywotności w stabilnych ustawieniach; węglik spiekany z chłodzeniem wewnętrznym dla głębokości i usuwania wiórów; kobaltowa stal szybkotnąca tam, gdzie sztywność jest ograniczona lub partia jest mała.
- Dopasuj geometrię końcówki. Rozdwojona końcówka 135° samoczynnie się centruje, zmniejsza siłę skrawania i zapobiega „chodzeniu” wiertła po stopach i stali nierdzewnej. Końcówka 118° jest bardziej uniwersalna, ale często wymaga otworu pilotowego w twardych metalach.
- Sprawdź długość rowków w stosunku do głębokości otworu. Rowki powinny być dłuższe niż otwór plus grubość materiału, aby wióry mogły się wydostać; wiertło z krótkimi rowkami w głębokim otworze zapycha się i przegrzewa.
- Zdecyduj o chłodzeniu. Chłodzenie wewnętrzne jest praktycznie obowiązkowe powyżej około 5×D i staje się niepodważalne przy 8×D i głębiej.
- Wybierz powłokę dla materiału, a nie dla koloru na opakowaniu.
- Potwierdź sztywność i bicie — stan uchwytu, mocowania i wrzeciona decydują o tym, czy węglik spiekany może być w ogóle stosowany.
- Zacznij od danych skrawania producenta i dostosowuj je na podstawie wiórów i obciążenia, a nie na podstawie domysłów.
Powyżej około 12–13 mm średnicy w twardej stali wiertło kręte zaczyna mieć trudności; frezy pierścieniowe lub wiertła z wymiennymi płytkami zwykle stają się lepszym rozwiązaniem, a ta sama logika ma zastosowanie, gdy otwór jest duży w stosunku do maszyny.
Powłoka wiertła: TiAlN vs TiN
Powłoki to zarządzanie temperaturą. Nie skrawają, ale ograniczają, ile ciepła dociera do materiału podstawowego węglika i ile zużycia widzi powierzchnia przyłożenia. Opublikowane tabele porównawcze często podają następujące wartości.
| Powłoka | Twardość | Temperatura pracy | Typowe zastosowanie | Na co uważać |
|---|---|---|---|---|
| TiN | Około 2200–2500 HV | Około 600 °C | Stal węglowa, żeliwo, prace ogólne | Utlenia się szybko przy wysokiej prędkości i temperaturze |
| TiAlN | Około 2800–3200 HV | Około 900–1000 °C | Stal nierdzewna, stal stopowa, tytan, wysoka prędkość i cięcie na sucho | Ryzyko narostu na krawędzi w aluminium |
| AlTiN | Około 3000–3500 HV | Około 1000–1100 °C | Stal hartowana, superstopy | Bardziej krucha; słabo nadaje się do ciścia przerywanego |
| DLC | Około 5000–8000 HV | Około 400–500 °C | Aluminium, stopy miedzi, kompozyty | Degraduje, jeśli strefa cięcia pracuje z bardzo wysoką temperaturą |
Zwykłym błędem jest traktowanie TiAlN jako ulepszenia dla wszystkiego. W pracach żelaznych tak jest, ponieważ aluminium w powłoce tworzy cienką warstwę tlenku, która odpornie na ciepło. W aluminium i innych miękkich stopach nieżelaznych może działać na Twoją niekorzyść: powłoka sprzyja spawaniu wiórów i narostom na krawędzi, więc polerowane rowki, wykończenia typu ZrN lub DLC są lepszym wyborem. TiN pozostaje rozsądną, tańszą opcją dla stali węglowej i żeliwa, gdzie temperatury skrawania pozostają umiarkowane.
Wiertła z chłodzeniem wewnętrznym do głębokich otworów
Usuwanie wiórów jest prawdziwym ograniczeniem głębokości otworu. Gdy wióry zaczynają gromadzić się w rowkach, moment obrotowy rośnie, ciepło się koncentruje i wiertło albo się łamie, albo pozostawia rozdarty otwór. Wiertła z chłodzeniem wewnętrznym rozwiązują ten problem, dostarczając chłodziwo przez wewnętrzne kanały bezpośrednio do krawędzi skrawającej, dzięki czemu wióry są wypychane z otworu zamiast być ponownie cięte.
W opublikowanych wytycznych dotyczących narzędzi, rodziny wierteł węglikowych do głębokich otworów są oferowane w stosunku długości do średnicy 8×D, 12×D, a nawet 20×D. Nie są one wymienne z wiertłami o standardowej długości: wymagają wystarczającego ciśnienia i przepływu chłodziwa, prawidłowego wyboru stosunku głębokości oraz sztywnego ustawienia. Tam, gdzie ciśnienie chłodziwa jest niewystarczające, wiercenie impulsowe za pomocą standardowego wiertła jest często bardziej niezawodne niż wiertło z chłodzeniem wewnętrznym pracujące pod niepełnym przepływem.
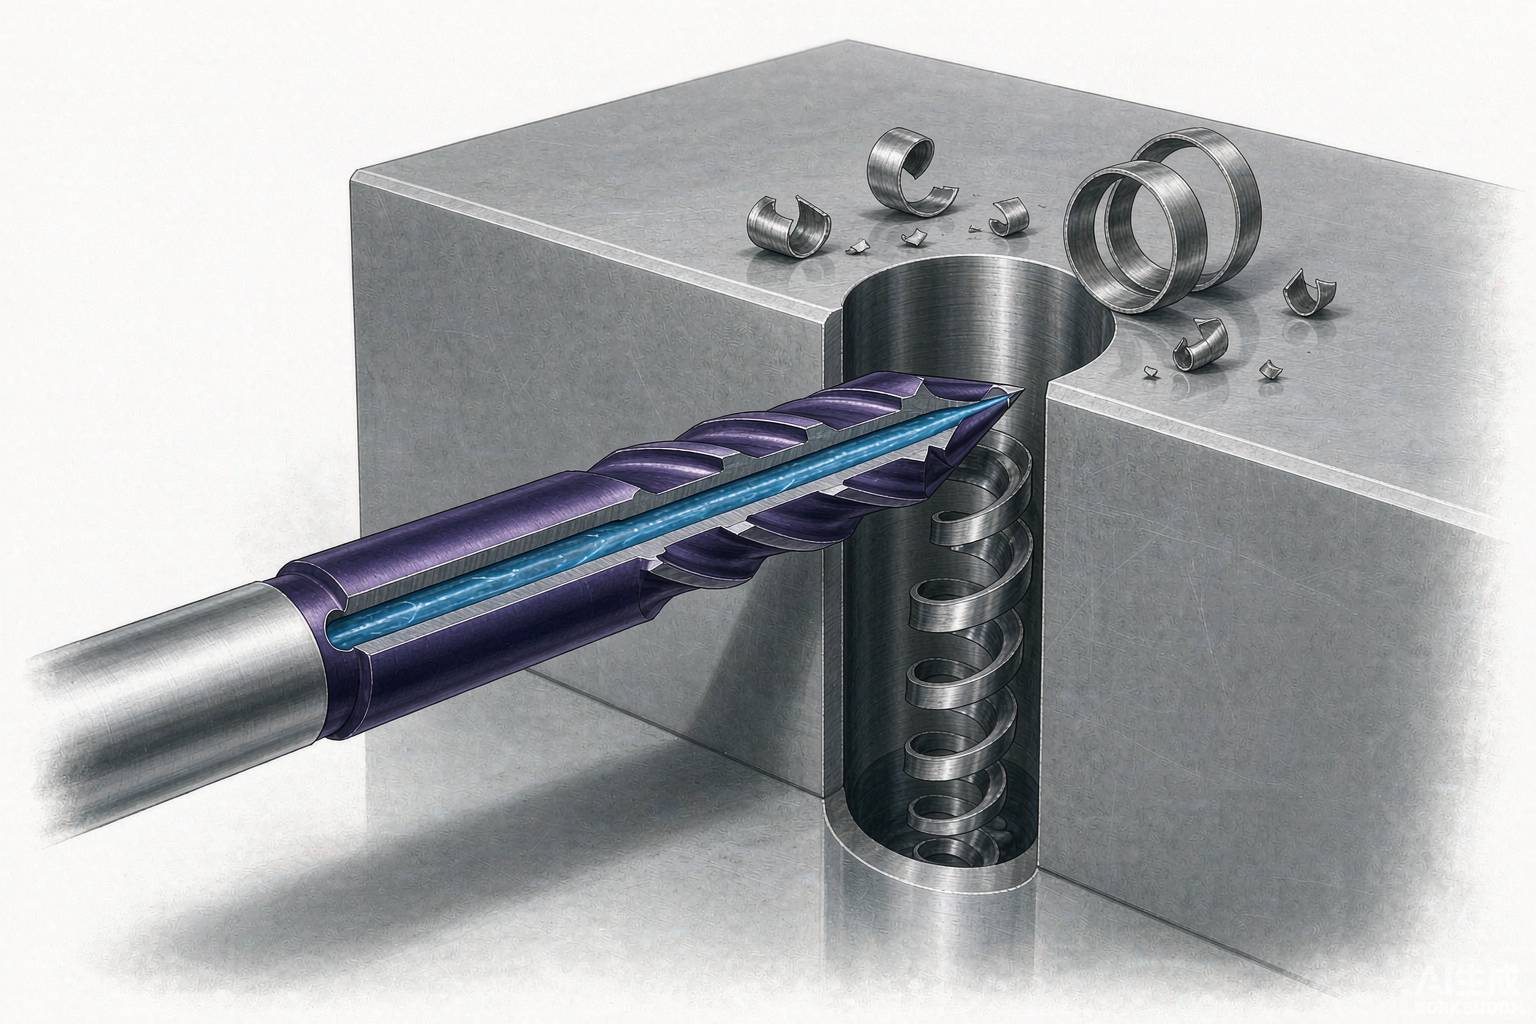
Wiercenie stali nierdzewnej za pomocą wierteł z węglika spiekanego
Stal nierdzewna karze niewłaściwe wiertło bardziej niż stal miękka. Gatunki austenityczne szybko ulegają wzmocnieniu wskutek obróbki plastycznej, a wiertło, które pociera zamiast ciąć, utwardza powierzchnię, w którą próbuje się wbić. Długie, ciągliwe wióry następnie owijają narzędzie, zatrzymują ciepło i łamią krawędzie.
Wiertła z węglika spiekanego do stali nierdzewnej są zwykle łączone z konstrukcjami z chłodzeniem wewnętrznym i ostrzejszym, dodatnim przygotowaniem krawędzi niż wiertła uniwersalne. Priorytety to ciągły posuw zamiast zatrzymywania się, wystarczająca ilość chłodziwa do usuwania wiórów i chłodzenia krawędzi oraz dane skrawania, które utrzymują narzędzie w pracy pod warstwą utwardzoną. Kobaltowa stal szybkotnąca pozostaje rozsądną alternatywą dla prac o małej objętości lub prac ręcznych w stali nierdzewnej, gdzie jej odporność na udar jest ważniejsza niż prędkość.
Kąt i geometria końcówki wiertła
Kąt końcówki i konstrukcja rowków decydują o tym, jak wiertło wchodzi i jak wiór opuszcza.
- 118° to tradycyjna, uniwersalna końcówka. Jest wszechstronna i wybaczająca, ale w twardych metalach często wymaga otworu pilotowego lub wiertła centrującego, aby rozpocząć dokładnie.
- Rozdwojona końcówka 135° samoczynnie się centruje, zmniejsza siłę skrawania i redukuje „chodzenie”. Jest to powszechny wybór dla stali stopowej, stali nierdzewnej i prac CNC, gdzie dokładność położenia ma znaczenie.
- 140° i bardziej płaskie końcówki pojawiają się w niektórych wiertłach wysokowydajnych i do materiałów utwardzonych, wymieniając łatwość wejścia na wytrzymałość krawędzi.
- Grubość rdzenia i kąt spirali kontrolują przestrzeń na wióry i sztywność. Twarde materiały sprzyjają mocniejszym rdzeniom; gatunki o długich wiórach wymagają geometrii rowków, która szybko usuwa wióry.
Geometria jest również obszarem, gdzie ma znaczenie ponowne ostrzenie: wiertło naostrzone pod innym kątem końcówki nie pasuje już do danych skrawania, z którymi zostało zakupione, a wydajność spada, zanim cokolwiek widocznie się zepsuje.
Typowe problemy z wierceniem i rozwiązania
| Objaw | Prawdopodobna przyczyna | Pierwsze działanie |
|---|---|---|
| Wióry zatykają rowki | Niewystarczający przepływ lub ciśnienie chłodziwa, rowek zbyt krótki dla głębokości, posuw zbyt wysoki dla formy wióra | Zwiększ przepływ i ciśnienie chłodziwa, lekko zmniejsz posuw, używaj wiercenia impulsowego lub wiertła z chłodzeniem wewnętrznym |
| Ukruszenie lub złamanie krawędzi | Bicie, niestabilne mocowanie, posuw zbyt agresywny przy wejściu, wiertło zbyt długie dla średnicy | Sprawdź uchwyt i wyrównanie, skróć występ, zmniejsz posuw przy wejściu, zweryfikuj dane skrawania |
| Otwory większe niż wymagane lub nieokrągłe | Zużyta lub nieprawidłowo oszlifowana końcówka, wibracje, słabe centrowanie | Sprawdź geometrię końcówki, popraw sztywność, użyj wiertła z rozdwojoną końcówką lub otworu pilotowego |
| Szorstka ściana otworu lub rozdarty wyjście | Narost na krawędzi, niewystarczające chłodzenie, posuw zbyt niski powodujący tarcie | Dopasuj powłokę do materiału, zwiększ chłodzenie, podnieś posuw w cięciu |
| Zmiany koloru na krawędzi wiertła | Temperatura skrawania zbyt wysoka; powłoka lokalnie zawodzi | Zmniejsz prędkość, popraw chłodzenie, wymień wiertło, zanim materiał podstawowy zostanie dotknięty |
Koszt na otwór pozwala spojrzeć na te objawy w odpowiedniej perspektywie. Wiertło, które wytrzymuje dłużej, ale psuje się w nieprzewidywalny sposób, jest zwykle droższe niż tańsze, wycofywane zgodnie z harmonogramem, ponieważ złom, przeróbki i nieplanowane przestoje kosztują więcej niż narzędzie. Śledzenie żywotności narzędzia, ponownego ostrzenia i przestojów na część jest jedynym niezawodnym sposobem porównania dwóch wierteł w tym samym zadaniu.
Często zadawane pytania
Czy wiertła z węglika spiekanego są warte uwagi w małym warsztacie?
Zależy to od maszyny, a nie od wielkości warsztatu. Jeśli wrzeciono jest sztywne, uchwyt jest w dobrym stanie, a otwory wiercone są w produkcji lub w twardym materiale, wiertło z węglika spiekanego zwykle obniża koszt na otwór. W przypadku okazjonalnego wiercenia ręcznego lub niestabilnych ustawień ryzyko ukruszenia przewyższa przewagę prędkości.
Czy wiertła z węglika spiekanego mogą być używane bez chłodziwa?
Niektóre gatunki powlekane są zaprojektowane do cięcia na sucho lub z minimalnym smarowaniem w określonych materiałach, ale większość wiercenia węglikowego opiera się na chłodziwie do kontroli temperatury i usuwania wiórów. Cięcie na sucho za pomocą uniwersalnego wiertła z węglika spiekanego w stali zwykle znacznie skraca żywotność narzędzia.
Jakiej powłoki należy użyć dla aluminium?
Polerowane rowki, wykończenia typu ZrN lub DLC to zwykłe wybory. TiAlN jest generalnie unikany, ponieważ sprzyja narostom na krawędzi aluminium, co prowadzi do słabego wykończenia otworu i niestabilnych wymiarów.
Co to oznacza dla kupujących
Wybór sprowadza się do czterech pytań: jaki materiał, jak głęboki, jak dokładny i jak sztywna jest maszyna. Odpowiedz na te pytania, a rodzina wiertła, powłoka i konstrukcja chłodzenia będą wynikać z tego. Wiertła kupowane wyłącznie pod względem ceny są często kupowane ponownie; wiertła dopasowane do procesu są zwykle kupowane raz i ostrzone ponownie.


