Frezowanie gwintów vs gwintowanie: jak wybrać właściwą metodę gwintowania
News Details
Czym są frezowanie i gwintowanie?
Gwintowanie i frezowanie gwintów to dwa najpowszechniejsze sposoby nacinania gwintu wewnętrznego na obrabiarce CNC, usuwające metal w zasadniczo odmienny sposób.
Gwintowanie wykorzystuje gwintownik — narzędzie gwintowane z rowkami osiowymi — który wchodzi do wstępnie wywierconego otworu i nacina pełny profil gwintu w jednym przejściu. Gwintownik obraca się i przesuwa z posuwem dopasowanym do własnego skoku, dzięki czemu w każdej chwili zaangażowane są wszystkie powierzchnie boczne gwintu. To bezpośredni, jednoetapowy proces: jeden gwintownik na jeden rozmiar gwintu, wchodzi i wychodzi.
Frezowanie gwintów wykorzystuje frez o mniejszej średnicy, zazwyczaj pełnopłytkowy frez do gwintów, który wchodzi do otworu i porusza się po wewnętrznej ściance po ścieżce interpolacji helikalnej. Gwint jest generowany stopniowo, jedna orbita po drugiej, a każdy pełny obrót przesuwa frez o jeden skok. Ponieważ frez jest mniejszy niż gotowy otwór, wokół narzędzia pozostaje wolna przestrzeń na odprowadzanie wiórów, a obciążenie skrawające przez cały czas przejścia pozostaje niskie.
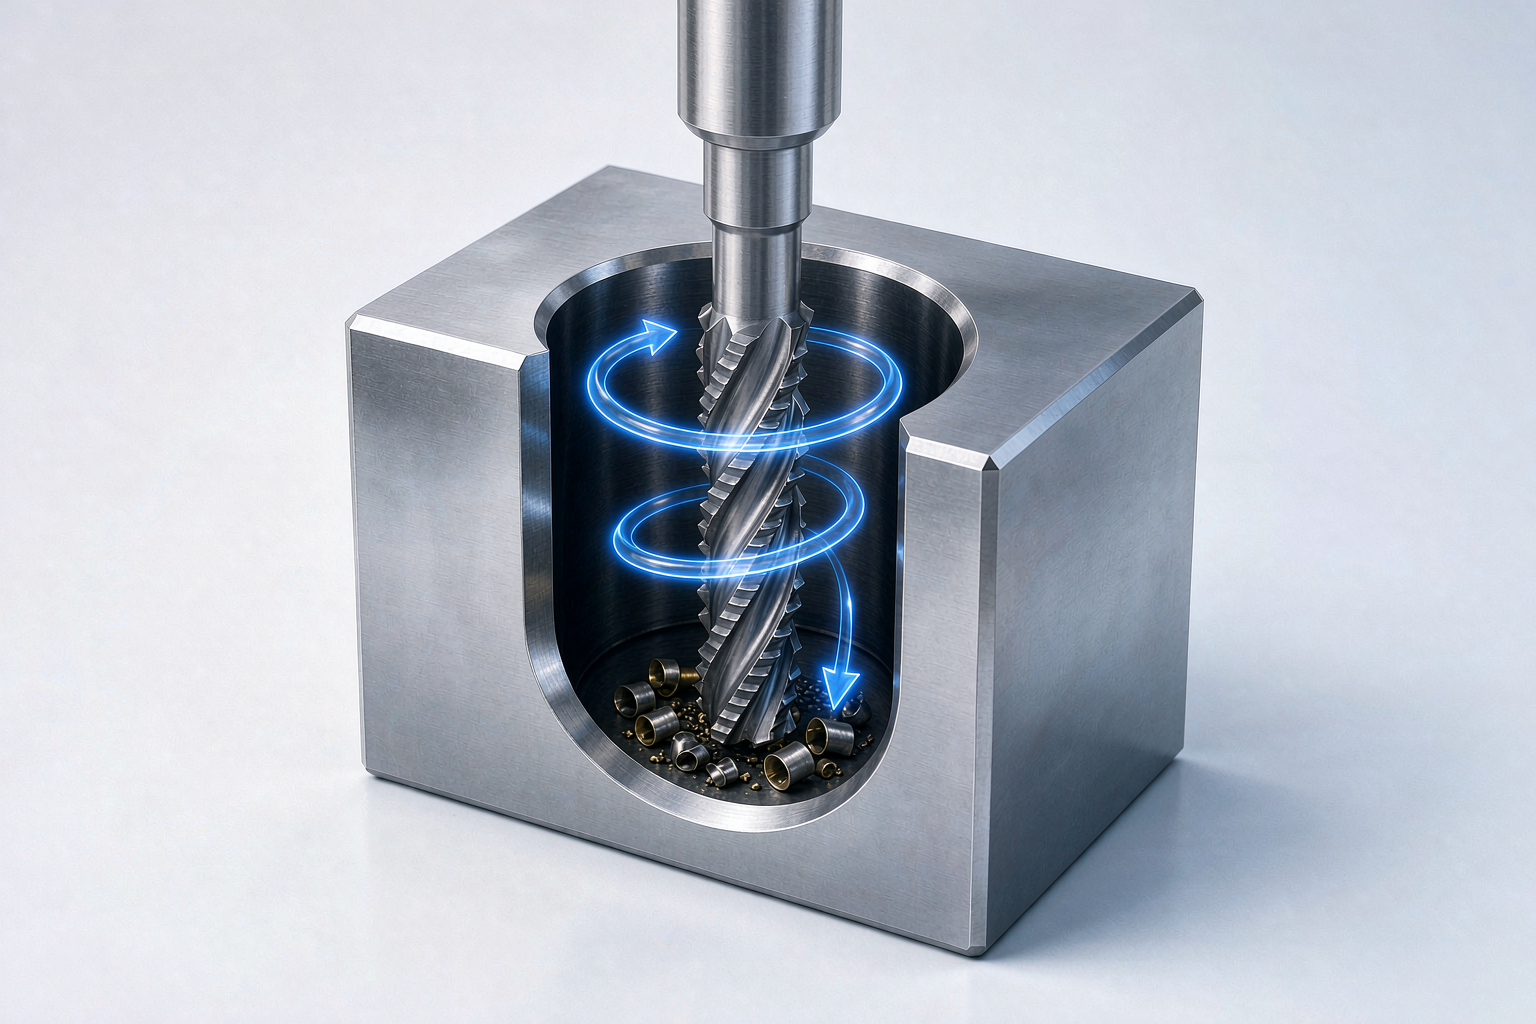
Praktyczna różnica wynikająca z tych dwóch sposobów skrawania determinuje wszystkie pozostałe kwestie w tym artykule: gwintownik zobowiązuje się do pełnego cięcia przy jednym zaangażowaniu, podczas gdy frez do gwintów może regulować, zatrzymywać się lub wycofywać w dowolnym momencie. To, jak duże ma to znaczenie, zależy od części, materiału i wielkości produkcji.
Frezowanie gwintów vs gwintowanie: porównanie bezpośrednie
Poniższa tabela podsumowuje porównanie obu metod pod względem czynników, które najczęściej decydują o wyborze.
| Czynnik | Frezowanie gwintów | Gwintowanie |
|---|---|---|
| Czas cyklu | Wolniejsze na otwór, zwłaszcza w przypadku małych gwintów | Szybkie, idealne do powtarzających się otworów o tym samym rozmiarze |
| Ryzyko złamania narzędzia | Niskie — frez może się wycofać, a otwór można ponownie obrobić | Wyższe — usunięcie złamanego gwintownika z gotowej części jest kosztowne |
| Otwory nieprzełotowe | Doskonałe — gwinty mogą sięgać blisko dna | Ograniczone przez zabierak gwintownika, upakowanie wiórów i przestrzeń odciążającą |
| Twarde materiały | Stopniowe skrawanie utrzymuje niskie obciążenia w twardych lub ciągliwych stopach | Wymagające; potrzebuje specjalistycznych gwintowników i starannie dobranych warunków |
| Elastyczność rozmiaru gwintu | Jeden frez może obejmować kilka średnic o tym samym skoku | Jeden gwintownik na rozmiar i skok |
| Jakość gwintu | Dobre wykończenie powierzchni; średnica podziałki regulowana w programie | Dobra, gdy warunki są odpowiednie, ale rozmiar zależy od gwintownika |
| Gwinty o dużej średnicy | Ekonomiczne; siły skrawające pozostają umiarkowane | Duże gwintowniki stają się kosztowne i wymagające |
| Konfiguracja i programowanie | Wymaga interpolacji helikalnej i sprawdzonego programu | Proste; działa z standardowymi cyklami gwintowania |
Żaden pojedynczy wiersz nie wygrywa porównania sam w sobie. Właściwe pytanie brzmi, który z tych czynników dominuje w danej aplikacji.
Kiedy stosować frezowanie gwintów
Frezowanie gwintów znajduje zastosowanie w czterech sytuacjach, które powtarzają się w precyzyjnej obróbce skrawaniem.
Otwory nieprzełotowe z głębokim zaangażowaniem gwintu
W otworze nieprzełotowym gwintownik potrzebuje miejsca na zabierak dla zaokrąglonego końca, miejsca na wióry i przestrzeni odciążającej przed dnem — co często oznacza, że użyteczny gwint kończy się wcześniej, niż wymaga tego projekt. Frez do gwintów skrawa końcem i boczną powierzchnią narzędzia wzdłuż kontrolowanej ścieżki, dzięki czemu gwint może sięgać znacznie bliżej dna otworu, a wióry nie są wpychane przed narzędzie o pełnym profilu.
Materiały trudne w obróbce
W przypadku stali nierdzewnych, stopów tytanu i innych twardych lub utwardzających się materiałów, pełne zaangażowanie profilu gwintownika generuje wysoki moment obrotowy i ciepło w jednym przejściu — klasyczna konfiguracja prowadząca do złamania gwintownika. Frezowanie gwintów rozkłada cięcie na kilka lekkich orbit, utrzymując niższe siły skrawające i temperaturę. W drogich obrabianych przedmiotach unikanie jednego odrzuconego elementu może wielokrotnie uzasadniać dłuższy czas cyklu.
Wiele rozmiarów gwintów o wspólnych cechach
Pojedynczy frez do gwintów może często obejmować kilka średnic o tym samym skoku, po prostu zmieniając zaprogramowaną orbitę. W warsztatach obsługujących mieszaną produkcję, zastępuje to szuflady pełne gwintowników jednym lub dwoma frezami i biblioteką programów — mniej zmian narzędzi, mniej zapasów i szybsze przezbrojenia.
Części o wysokiej wartości lub trudne do ponownej obróbki
Tam, gdzie odrzucenie części oznacza godziny utraconej obróbki — komponenty lotnicze, części medyczne, duże obudowy — bezpieczeństwo procesu ma większe znaczenie niż surowa prędkość. Frezowanie gwintów oferuje ścieżkę odzysku, której brak w gwintowaniu: jeśli rozmiar jest nieprawidłowy, operator dostosowuje offset i ponownie nacina gwint na miejscu.
Zalety i wady frezowania gwintów
Zalety frezowania gwintów wynikają bezpośrednio z jego stopniowego działania skrawającego:
- Niskie ryzyko złamania i możliwość ponownej obróbki na maszynie — regulacje rozmiaru dokonywane są w programie, bez skrzyżowanych gwintów
- Jeden frez dla wielu średnic o tym samym skoku, zmniejszając zapasy narzędzi
- Gwinty blisko dna otworów nieprzełotowych bez specjalnych geometrii gwintowników
- Niższe, bardziej stabilne obciążenia skrawające w trudnych materiałach
- Lepsze wykończenie powierzchni, ponieważ gwint jest frezowany, a nie formowany w jednym ciężkim przejściu
- Możliwość cięcia zarówno gwintów wewnętrznych, jak i zewnętrznych za pomocą odpowiedniego oprzyrządowania
Wady są równie realne i należy je uczciwie rozważyć:
- Wolniejszy czas cyklu niż gwintowanie, zwłaszcza w przypadku małych, powtarzających się otworów
- Bardziej wymagające programowanie — maszyna musi obsługiwać interpolację helikalną we wszystkich trzech osiach
- Wyższa cena zakupu narzędzia niż standardowego gwintownika
- Bardzo małe frezy do gwintów są delikatne; w przypadku bardzo małych średnic w materiałach wybaczających, gwintownik może pozostać praktycznym wyborem
- Wyniki zależą od sztywności konfiguracji — słaba konfiguracja obniża przewagę jakościową
Kiedy gwintowanie nadal jest właściwym wyborem
Nic z tego nie sprawia, że gwintowanie staje się przestarzałe. W przypadku wielkoseryjnej produkcji standardowych gwintów w materiałach łatwoskrawalnych, gwintowanie pozostaje najszybszą i najbardziej ekonomiczną drogą. Otwór przelotowy M8 w stali miękkiej, powtarzany tysiące razy na dobrze utrzymanej maszynie, to dokładnie zadanie, do którego stworzono gwintownik: jedno narzędzie, jeden ruch, minimalny nakład programowania.
Gwintowanie ma również sens, gdy maszyna nie może wykonywać niezawodnej interpolacji helikalnej, gdy warsztat uruchamia proste cykle gwintowania na starszym sprzęcie, lub gdy tolerancja gwintu nie jest krytyczna, a budżet narzędziowy jest ograniczony. Zrównoważona strategia gwintowania wykorzystuje obie metody: gwintowniki do szybkich, powtarzalnych prac i frezy do gwintów tam, gdzie elastyczność, trudność materiału lub ryzyko odrzutu uzasadniają dodatkowy czas cyklu.
Frezowanie gwintów vs gwintowanie: koszt poza ceną narzędzia
Porównanie cen gwintownika i frezu do gwintów jest najłatwiejszym porównaniem do wykonania i najbardziej mylącym. Gwintownik kosztuje mniej, a na otwór w łatwych materiałach zwykle daje tańszy gwint. Całkowity obraz kosztów dodaje kilka czynników:
- Ryzyko odrzutu. Kiedy gwintownik złamie się w prawie gotowym obrabianym przedmiocie, strata to wartość wszystkiego, co już wykonano na tej części — a nie cena gwintownika. W przypadku części o wysokiej wartości, jedno uniknięte złamanie może zrekompensować różnicę cenową dla całego zestawu narzędzi.
- Zapasy. Jeden frez do gwintów obejmujący kilka średnic zastępuje zestaw gwintowników, zmniejszając zapasy, zmianę narzędzi i ryzyko sięgnięcia po zużyty lub niewłaściwy rozmiar gwintownika.
- Ponowna obróbka i przestoje. Gwint frezowany nieco poza tolerancją jest korygowany na maszynie za pomocą zmiany offsetu. Zbyt duży lub za mały otwór gwintowany zwykle oznacza ręczną ponowną obróbkę poza maszyną — lub odrzut.
- Zużycie narzędzia. Gwintowniki zużywają się z każdym otworem w materiałach ściernych lub twardych; płytkowy frez do gwintów rozkłada zużycie na więcej usuwanego metalu na krawędź, co może sprzyjać frezowaniu w dłuższych seriach w ciągliwych stopach.
W przypadku prac o małej i średniej wielkości produkcji o różnych rozmiarach gwintów, trudnych materiałach lub drogich częściach, całkowity koszt często przemawia za frezowaniem gwintów. W przypadku długich serii identycznych, standardowych gwintów w łatwych materiałach, gwintowanie zwykle utrzymuje najniższy koszt na otwór.
Wybór odpowiedniego płytkowego frezu do gwintów
Gdy aplikacja wymaga frezowania gwintów, wybór narzędzia decyduje o tym, czy proces osiągnie swój potencjał. Kluczowe kontrole przed zamówieniem:
- Dopasowanie materiału. Drobnoziarnista pełna płytka z powłoką dopasowaną do materiału obrabianego przedmiotu — ta sama zasada, która dotyczy frezów walcowych i wierteł — utrzymuje przewidywalne zużycie krawędzi w stali nierdzewnej, tytanie i stalach hartowanych.
- Zakres skoku i kształt gwintu. Potwierdź dozwolony zakres skoku frezu i standard gwintu dla każdego rozmiaru, który ma być produkowany. Wspólna nominalna średnica nie sprawia, że dwa skoki są wymienne.
- Zasięg i prześwit szyjki. Głębokie lub nieprzełotowe otwory wymagają odpowiedniej długości rowków i prześwitu szyjki, aby można było nacinać gwint na żądaną głębokość bez ingerencji trzpienia lub oprawki.
- Minimalny otwór. Frez i jego szyjka muszą fizycznie pasować do najmniejszego otworu na liście zadań.
- Możliwości maszyny. Niezawodna interpolacja helikalna i odpowiednia sztywność są warunkami wstępnymi; zweryfikuj program i konfigurację przed rozpoczęciem produkcji.
Współpraca z producentem, który produkuje narzędzia gwintujące z pełnej płytki we własnym zakresie, skraca ten cykl. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), producent narzędzi skrawających z pełnej płytki z siedzibą w Changzhou w Chinach, produkuje frezy walcowe, wiertła, rozwiertaki, frezy do gwintów i niestandardowe narzędzia kształtowe dla motoryzacji, lotnictwa i automatyzacji maszyn, oraz może dostarczać frezy do gwintów dopasowane do konkretnych materiałów i standardów gwintów — w tym narzędzia kształtowe, gdy rozmiar katalogowy nie pasuje.
FAQ
Czy frez do gwintów może zastąpić gwintownik w istniejącym procesie?
Technicznie tak w większości aplikacji CNC, ale lepsze pytanie brzmi, czy dodaje to wartości. Jeśli obecne gwintowanie jest stabilne, szybkie i bezproblemowe, zachowaj je. Przejdź na frezowanie gwintów, gdy kontrola rozmiaru, ryzyko złamania, głębokość gwintu lub trudność materiału kosztują rzeczywisty czas lub pieniądze.
Czy frezy do gwintów wymagają wstępnie wywierconego otworu?
Standardowe frezowanie gwintów wykonuje cięcie w istniejącym otworze, więc otwór jest najpierw wiercony. Niektóre specjalistyczne narzędzia mogą wiercić, gwintować i fazować w jednej konfiguracji, ale w przypadku większości prac, wstępny otwór o prawidłowym rozmiarze pozostaje częścią procesu.
Czy frezowanie gwintów jest praktyczne w przypadku małych gwintów?
Może być, przy zachowaniu ostrożności: bardzo małe frezy do gwintów są delikatniejsze i mniej wybaczają bicie. W przypadku bardzo małych średnic w łatwych materiałach, gwintowanie często pozostaje bardziej wytrzymałym wyborem.
Która metoda daje lepszy gwint?
Frezowanie gwintów zazwyczaj daje czystsze wykończenie i oferuje bezpośrednią kontrolę średnicy podziałki poprzez regulację offsetu. Ostry, dobrze zastosowany gwintownik w odpowiednim materiale również daje solidne gwinty — różnica polega na tym, że jakość frezowania można poprawić na maszynie, podczas gdy jakość gwintowania zależy od warunków ustawionych przed pierwszym obrotem.


